Le traitement thermique peut déplacer la résistance à la traction d’un roulement sphérique ou rod end de bien plus de 100 %, mais le chiffre qui compte plus que « combien plus fort » est où cette résistance doit réellement tenir. Un rod end ne tombe presque jamais en panne parce que le matériau du fût se sépare simplement au milieu — il tombe en panne à une concentration de contrainte : un fond de filet, un congé, un trou transversal. Cette distinction change la façon dont « un meilleur traitement thermique » devrait vraiment être évalué, et c’est la partie que la plupart des explications génériques de trempe et revenu sautent.
Le processus en trois étapes
Pour un rod end en acier allié trempant, le traitement thermique pour la résistance suit presque toujours la même séquence :
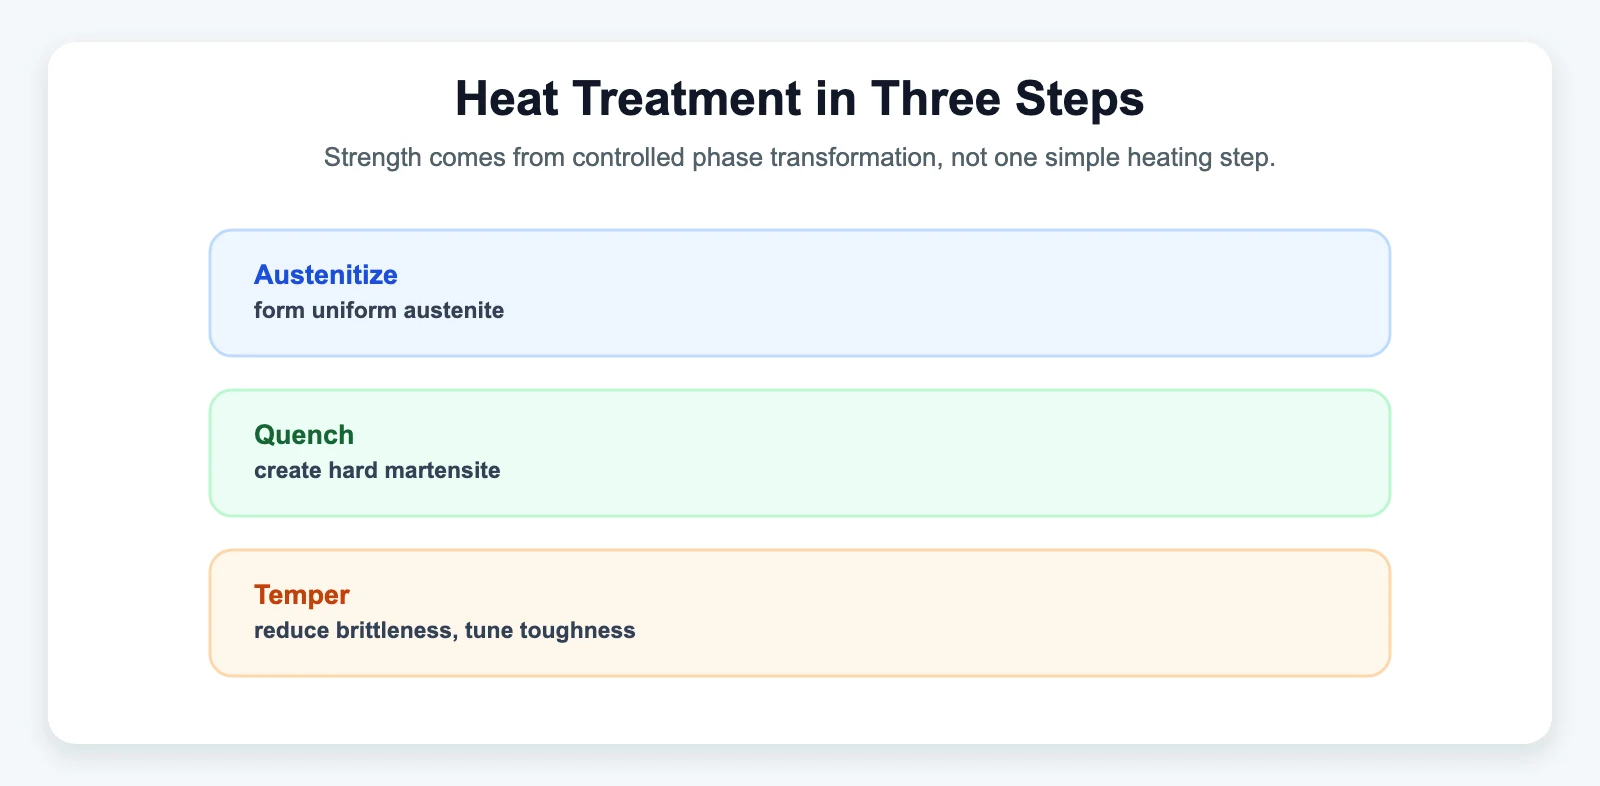
- Austénitisation — chauffer l’acier au-dessus de sa température critique de transformation, ce qui dissout le carbone et les éléments d’alliage dans une phase austénitique uniforme.
- Trempe — refroidissement rapide (généralement à l’eau ou à l’huile) qui transforme l’austénite en martensite, une microstructure dure, de haute résistance mais fragile, avec d’importantes contraintes résiduelles internes.
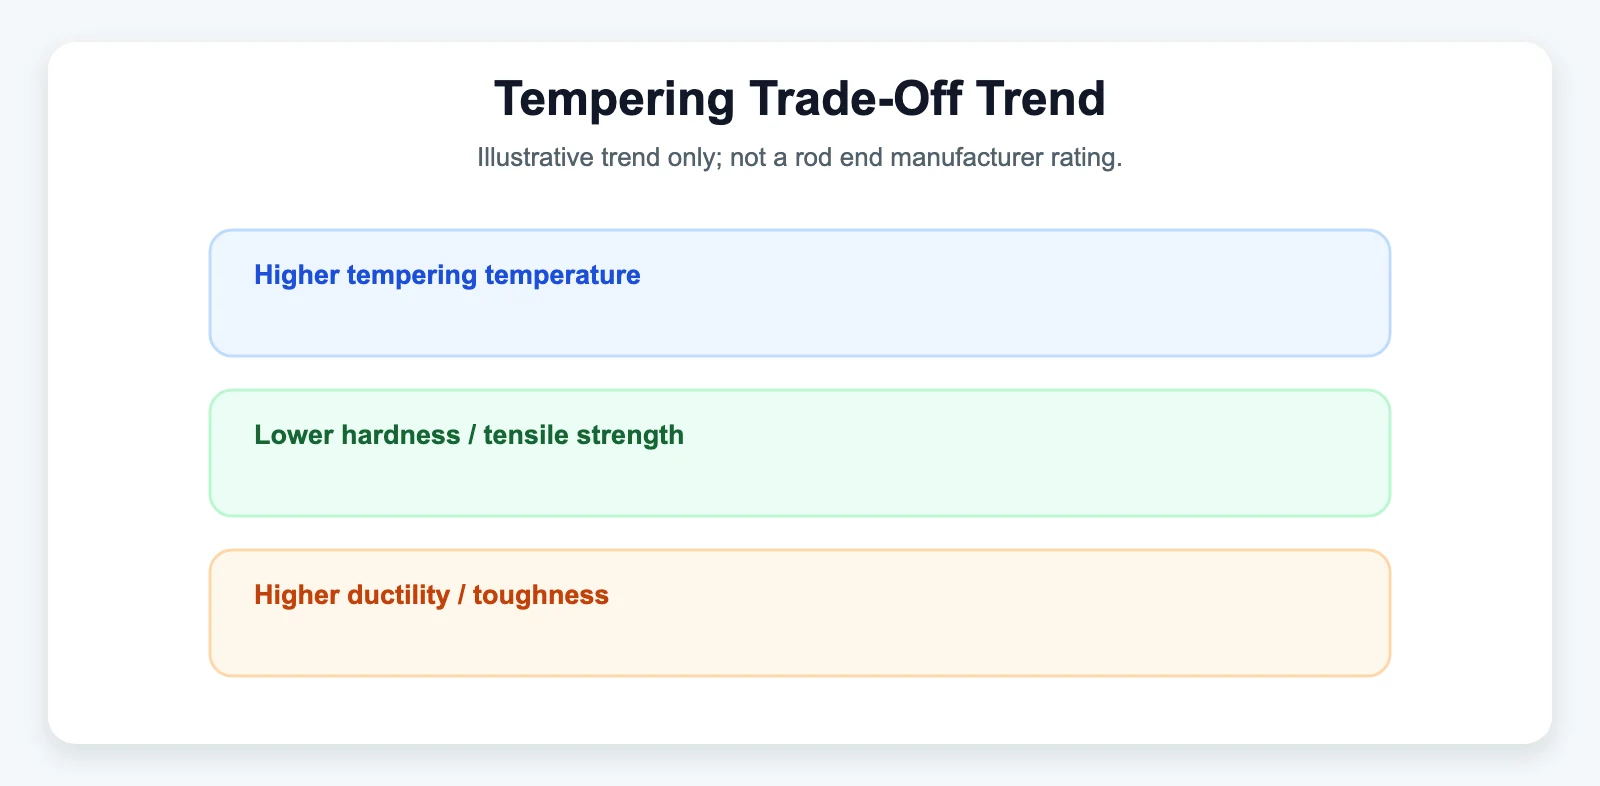
- Revenu — réchauffer la pièce trempée en dessous de la température critique pour relâcher la fragilité et les contraintes résiduelles. À mesure que la température de revenu augmente, la résistance à la traction diminue tandis que la ductilité et la ténacité augmentent.
Le compromis central du traitement thermique est que des températures de revenu plus élevées réduisent généralement la résistance à la traction tout en augmentant ductilité et ténacité. L’équilibre correct dépend de la nuance d’acier et du service prévu.
Une illustration concrète du compromis
Une étude de laboratoire universitaire (Université technique nationale d’Athènes, publiée dans le magazine Thermal Processing) a appliqué exactement cette séquence à des échantillons d’acier à 0,53 % de carbone et mesuré directement le résultat :
| État | Dureté (HRC) | Résistance à la traction approx. |
|---|---|---|
| Trempé, sans revenu | 59 | (non convertie dans l’étude) |
| Trempé + revenu à 200 °C | 51 | ~1 734 N/mm² (~251 ksi) |
| Trempé + revenu à 400 °C | 44 | ~1 403 N/mm² (~203 ksi) |
| Trempé + revenu à 600 °C | 38 | ~1 200 N/mm² (~174 ksi) |
Lisez ce tableau comme une illustration de la relation, non comme une spécification de rod end. C’est un acier générique à 0,53 % de carbone testé en laboratoire, non le chromoly 4130 ou l’acier allié 4340 dont sont réellement faits la plupart des rod ends, et ce n’est pas une valeur publiée par un fabricant pour une pièce précise. Ce qu’il démontre clairement, en revanche, c’est la forme de la courbe : la résistance baisse régulièrement à mesure que la température de revenu monte, et cette relation se vérifie dans sa tendance pour les aciers alliés réellement utilisés par les rod ends, même si les chiffres précis diffèrent.
Pour les aciers alliés 4130 et 4340, la résistance à la traction change sensiblement avec le traitement thermique et l’état du produit. N’utilisez pas une valeur générique d’alliage pour concevoir un rod end ; basez les calculs sur l’état matière certifié et les données propres au composant. (Notre pièce compagnon sur chromoly vs. acier au carbone pour rod ends traite la sélection de matériau plus en profondeur.)
Pourquoi l’emplacement de la défaillance compte plus que le chiffre global
La résistance à la traction d’un rod end en tant que propriété du matériau et sa résistance en tant que pièce assemblée sont deux questions différentes. Les zones d’un rod end les plus susceptibles de défaillir sous charge sont :
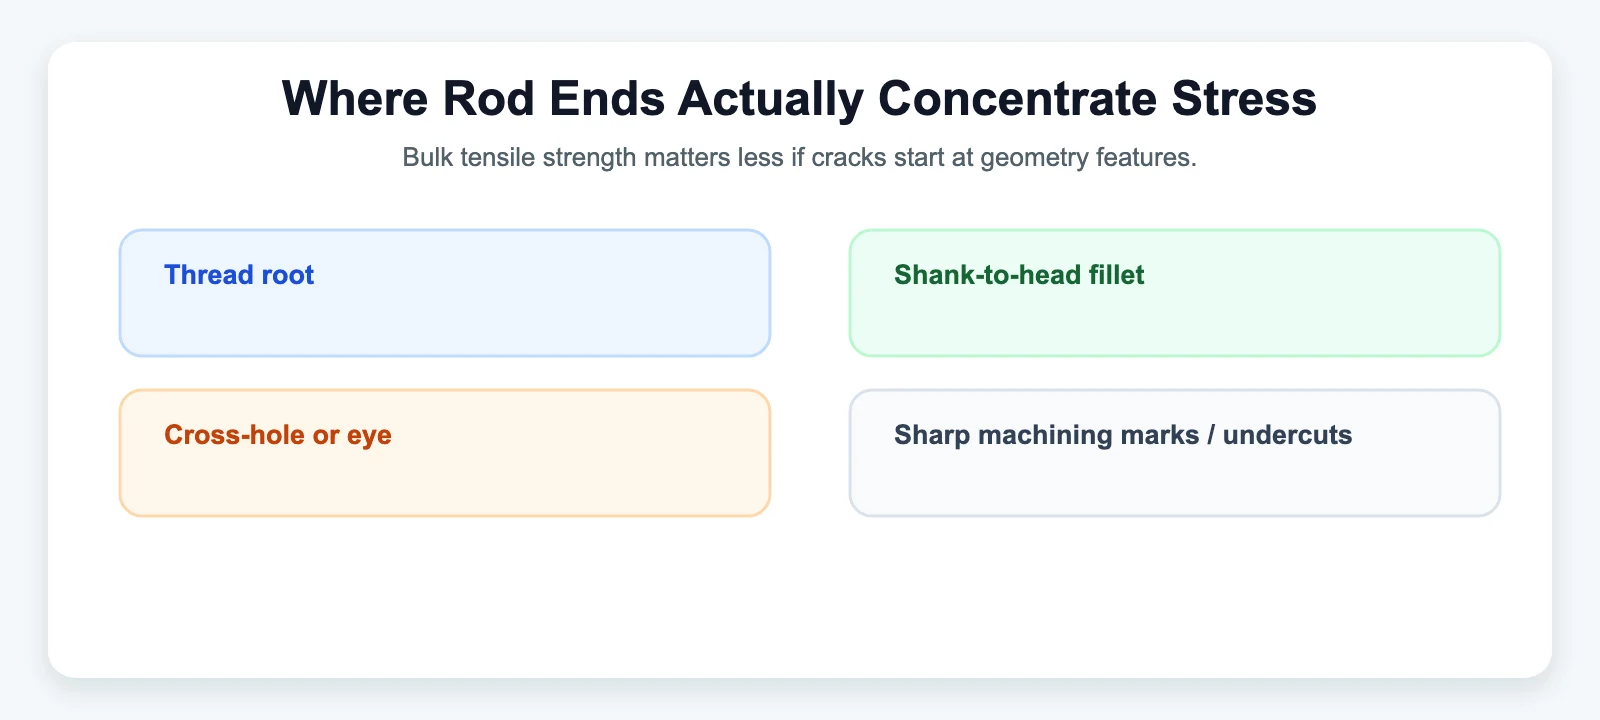
- le fond de filet, où le profil du filetage crée lui-même une concentration de contraintes
- le congé/transition entre la tige et la tête
- le perçage transversal ou l’œillet, si la conception en comporte un
- tout concentrateur de contraintes introduit par l’usinage — un angle intérieur vif, une marque d’outil, une gorge
Pousser la dureté le plus haut possible pour maximiser la résistance à la traction globale rend ces zones plus dangereuses, non moins : une dureté plus élevée signifie généralement une ténacité à la rupture plus faible, de sorte qu’une fissure amorcée à un fond de filet ou à un congé se propage plus vite et avec moins d’avertissement. La meilleure cible est généralement un compromis résistance-ténacité réglé sur l’endroit où la charge se concentre réellement, non une spécification qui maximise simplement la dureté ou la résistance ultime isolément.
Le risque post-traitement thermique lié au revêtement
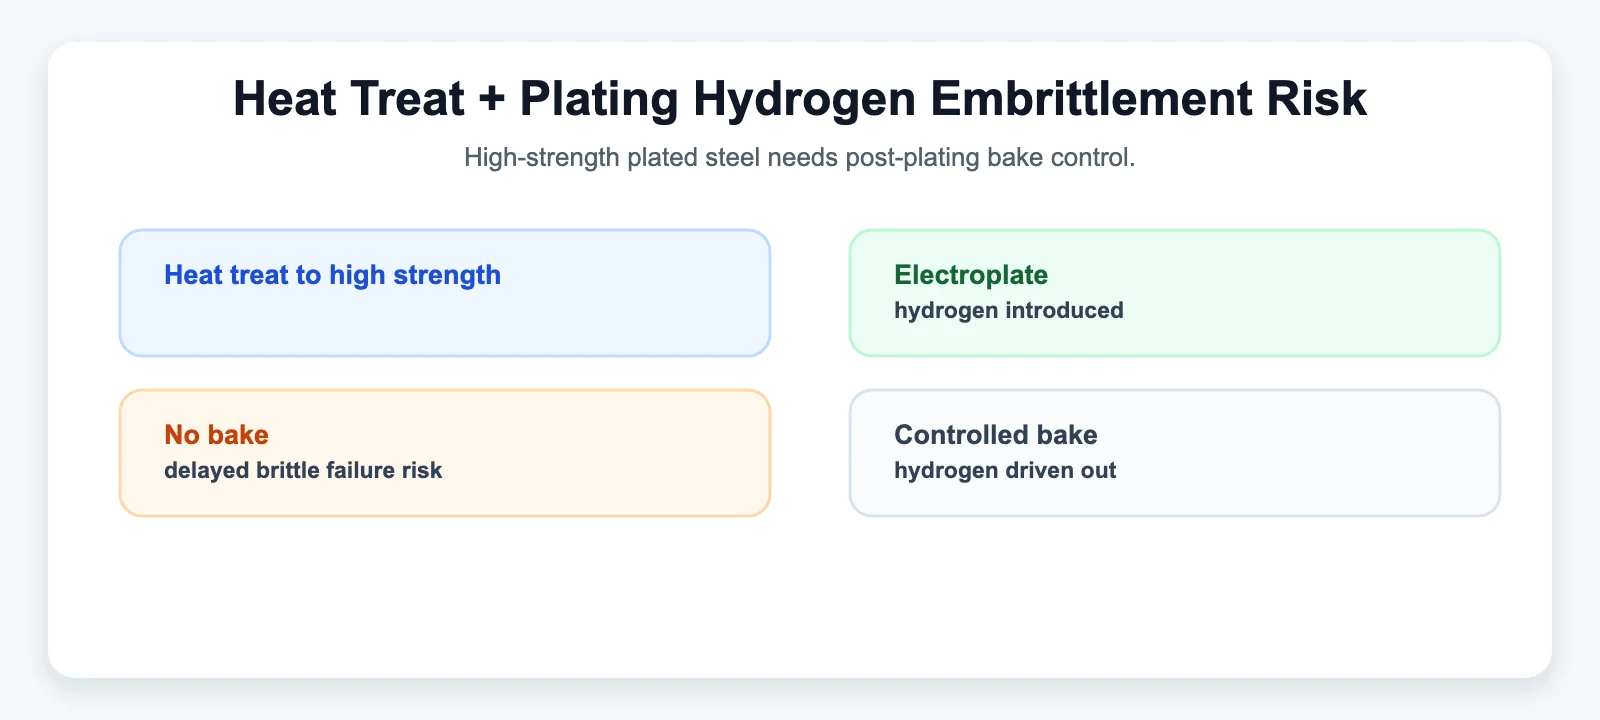
Il y a un mode de défaillance précis à signaler car il se connecte directement à une étape traitée dans notre pièce sur le chromage dur : la fragilisation par l’hydrogène. Quand une pièce en acier à haute résistance (généralement au-dessus d’environ 160 ksi UTS) est électrodéposée après traitement thermique — le zinc et le cadmium sont les exemples classiques, mais ce risque s’applique aussi au chromage dur — l’hydrogène atomique généré pendant l’électrodéposition peut migrer dans l’acier. Sous charge de traction soutenue, cet hydrogène absorbé peut déclencher une rupture fragile soudaine et différée avec peu ou pas d’avertissement, sauf si la pièce est cuite (un revenu thermique contrôlé post-dépôt) pour chasser l’hydrogène. C’est un risque réel et bien documenté dans la fabrication de fixations et d’aciers haute résistance, pas un cas marginal théorique — quiconque spécifie des rod ends traités puis plaqués au-dessus de ce seuil de résistance devrait confirmer que le process du fournisseur inclut une cuisson post-dépôt.
Ce que cela signifie en pratique
Le traitement thermique n’est pas un simple bouton qui ne va que vers « plus solide » ou « moins solide » — c’est un compromis résistance-ténacité appliqué à une pièce dont le risque de défaillance réel se concentre à des singularités géométriques précises, non réparti uniformément dans le matériau. La bonne spécification de traitement thermique pour un rod end dépend de l’endroit où l’on s’attend à ce qu’il casse en premier s’il casse, et toute étape d’électrodéposition appliquée ensuite exige sa propre maîtrise de procédé pour ne pas introduire un risque de rupture fragile que le traitement thermique seul n’avait pas créé.
Pour aller plus loin : Chromage dur : comment il augmente la durée de vie des rod ends · Chromoly (4130) vs. acier au carbone : lequel pour votre montage ?