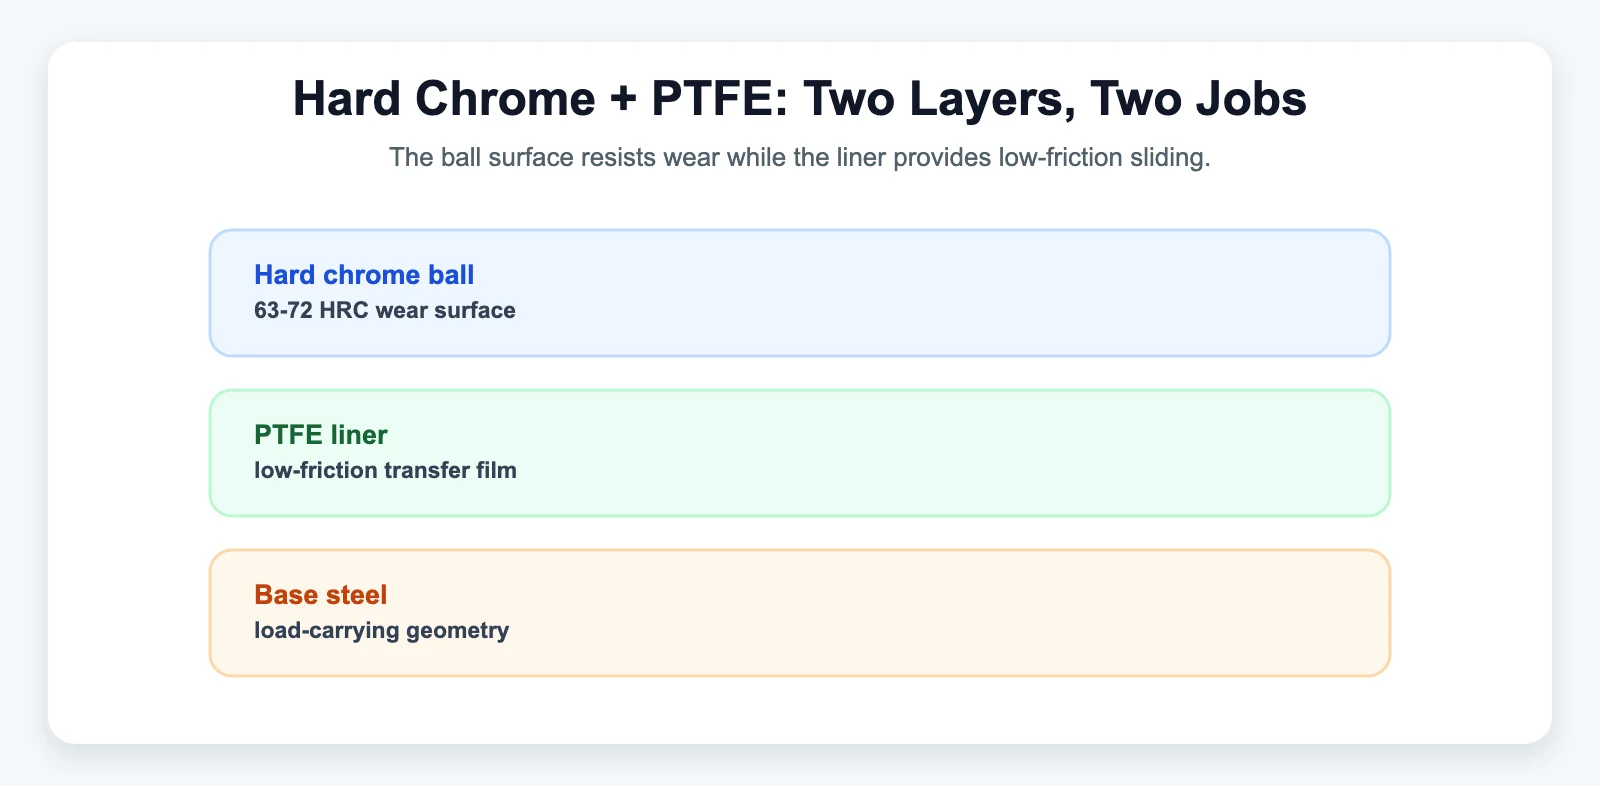
La bille d’un rod end n’est presque jamais en acier nu. Dans presque tous les roulements sphériques et rod ends autolubrifiants (à doublure PTFE) et la plupart des dessins métal-sur-métal, la bille est finie en chrome dur — une couche de chrome électrodéposé d’environ 850–1 050 HV (63–70 HRC) de dureté, appliquée à une épaisseur contrôlée de 0,25 à 1 000 microns selon l’application. Cette couche fait trois travaux à la fois : résister à l’usure, réduire le frottement contre la piste d’accouplement et protéger l’acier de base de la corrosion — et c’est pourquoi une bille chromée dur peut dépasser largement une bille non chromée sous la même charge.
Ce qu’est réellement le chrome dur
Le chrome dur (aussi appelé chrome « industriel » ou « d’ingénierie », par opposition au chrome décoratif des garnitures automobiles) est déposé par électrolyse à partir d’un bain d’acide chromique. Contrairement au chrome décoratif — une fine couche cosmétique sur une sous-couche de nickel —, le chrome dur est constitué en couches fonctionnelles plus épaisses uniquement pour la performance mécanique, et peut être appliqué directement sur la plupart des substrats métalliques, y compris les aciers alliés dans lesquels sont usinées les billes de rod ends.
Les chiffres qui comptent
Les références industrielles de chromage dur traitent habituellement dureté, résistance à l’usure, résistance à la corrosion et tolérance à la température. La performance réelle dépend de l’épaisseur du dépôt, de la préparation de surface, du substrat, de la charge et de la lubrification ; confirmez les propriétés requises avec le fournisseur de chromage.
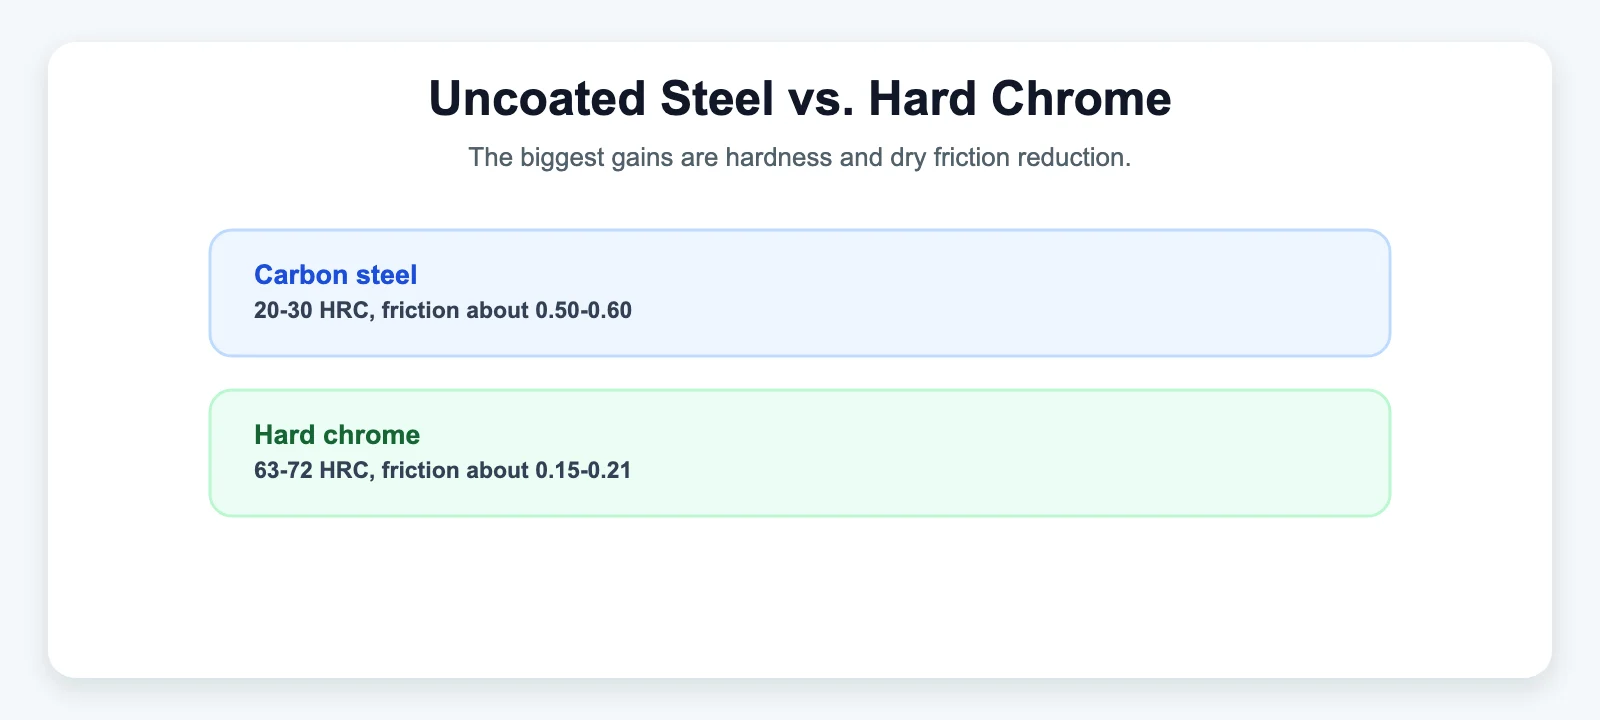
| Propriété | Acier au carbone non revêtu | Chromé dur |
|---|---|---|
| Dureté de surface | 20–30 HRC | 63–72 HRC (850–1050 HV) |
| Coefficient de friction, à sec, contre acier | ~0.50–0.60 | ~0.15–0.21 |
| Coefficient de friction, lubrifié | — | ~0.16 |
| Épaisseur de dépôt typique | — | 0,25–1 000 microns |
| Température de fonctionnement | — | -400 °F à +1 300 °F (une source ; au-dessus d’environ 1 300 °F, le chrome réagit avec le monoxyde de carbone, la vapeur de soufre et le phosphore) |
Ce chiffre de dureté est le chiffre phare : une surface de chrome dur est environ deux à trois fois plus dure que l’acier allié trempé qui se trouve dessous, ce qui lui permet de résister aux rayures, aux marquages et à l’érosion abrasive par les grains qui s’insinuent dans le joint.
Pourquoi une friction plus faible compte autant que la dureté
Le coefficient de friction d’une surface de chrome dur contre l’acier — environ 0,15 à 0,21 à sec — est inférieur de plus de moitié à celui d’un contact acier sur acier non traité. Une friction plus faible signifie moins de chaleur générée à l’interface bille-bague, ce qui compte de deux façons pour un rod end en particulier :
- Moins de chaleur par frottement atteignant la doublure PTFE. Les rod ends à doublure PTFE tournent déjà sur un mince film de transfert plutôt que de la graisse (voir notre pièce compagnon sur comment la doublure PTFE s’autolubrifie) ; une contre-face plus lisse et plus dure réduit la chaleur et l’usure abrasive que la doublure doit absorber sur sa durée de vie.
- Usure plus lente sur les conceptions métal sur métal. Là où la bille repose directement contre une bague graissée, une surface de chrome dur résiste au grippage — la tendance de deux surfaces métalliques à se transférer de la matière sous contact glissant —, un mode de défaillance courant lorsque la lubrification fait temporairement défaut.
Ce que signifie réellement « augmente la durée de vie » — avec la réserve
L’industrie du revêtement cite couramment des améliorations de durée de vie à l’usure de 2× à 10× par rapport aux pièces non revêtues, l’extrémité haute de cette plage étant réservée aux applications bien maîtrisées. Ce chiffre apparaît de façon constante dans des sources indépendantes, mais c’est une fourchette, non une garantie : le multiplicateur réel dépend de la charge, du régime de lubrification, de la contamination, de l’épaisseur du revêtement et de la préparation de surface avant le chromage. Une bille chromée dur dans une application propre et bien lubrifiée pourrait voir une durée de vie à l’usure plus proche du bas de cette plage ; une bille exposée à des grains abrasifs et à une lubrification marginale n’atteindra pas 10× quelle que soit la qualité du chromage. Considérez « jusqu’à 10× » comme une borne supérieure observée dans la littérature du secteur, non comme une spécification que l’on peut opposer à un fournisseur sans maîtriser le reste du système.
Là où le chrome dur a une vraie limite
Le chrome dur forme une couche d’oxyde passive et auto-protectrice qui résiste bien à l’oxydation atmosphérique et à la plupart des environnements acides et alcalins. Son seul point faible documenté est l’exposition aux halogénures — les chlorures en particulier. Le sel de déneigement, les embruns marins et certains environnements chimiques industriels entrent dans cette catégorie. Ce n’est pas une raison d’éviter le chromage dur sur un rod end (c’est toujours la finition standard pour cette raison même dans toute l’industrie), mais il faut savoir que « résistant à la corrosion » a une limite, et qu’un rod end vivant dans un environnement riche en sel bénéficie d’un soufflet ou d’un joint en plus du revêtement, non à sa place.
Les revêtements de chrome dur peuvent avoir une structure de surface microfissurée qui aide à retenir le lubrifiant, mais la densité de fissures dépend du procédé de dépôt. Demandez au fournisseur de chromage des données propres au procédé ; n’utilisez pas un comptage générique de fissures comme spécification de conception.
L’économie : une couche sacrificielle, rechromable
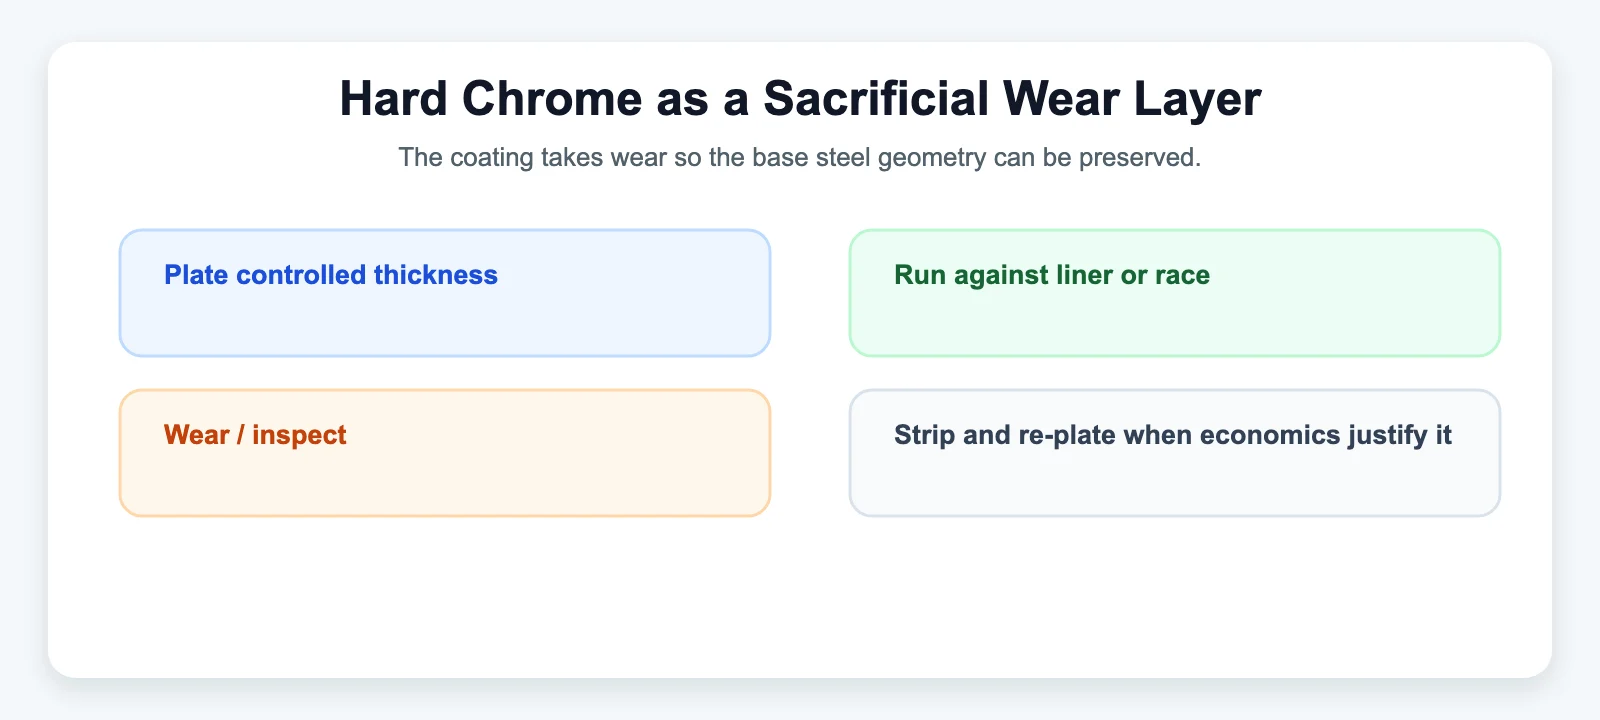
Comme le chrome dur peut être dissous chimiquement sans endommager l’acier de base, une pièce chromée usée n’a pas à être mise au rebut : elle peut être décapée, inspectée, rectifiée si besoin et rechromée à la tolérance d’origine. Pour une bille de rod end, cela compte moins à l’échelle de la pièce individuelle (la plupart des rod ends sont remplacés en bloc, non rechromés sur le terrain), mais cela explique pourquoi le chrome dur reste la finition par défaut dans l’ensemble des industries du palier et de la tige hydraulique : le revêtement est conçu pour être la couche d’usure, encaissant les dommages afin que la géométrie porteuse en dessous n’ait pas à le faire.
Pour aller plus loin : La doublure PTFE (Téflon) : comment fonctionne l’autolubrification · Comment le traitement thermique impacte la résistance à la traction d’un rod end · Qu’est-ce qu’un rod end « autolubrifiant » ?