Pièces et accessoires aftermarket en gros pour ATV/UTV et tout-terrain
SYZ Machine exploite un atelier d’usinage CNC interne centré sur les composants ATV/UTV, tout-terrain, compétition et industriels. Envoyez un plan, un fichier 3D ou un échantillon physique : nos ingénieurs en font une pièce chiffrée, contrôlée et prête pour la production — du premier prototype à la fabrication répétée en volume, à un prix usine compétitif.
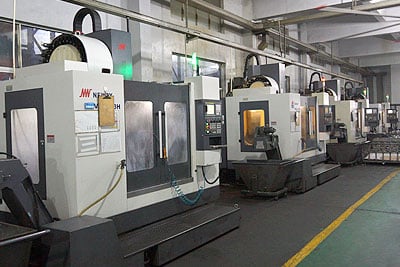
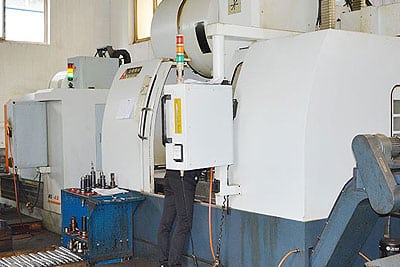
Fabricant d’usinage CNC spécialisé dans les pièces ATV/UTV, tout-terrain et voitures de course, SYZ Machine dispose d’ateliers avancés et d’équipements de pointe. Cette même capacité sert des clients de programmes automobiles, aéronautiques, industriels, électriques et énergétiques.
Acheter des pièces usinées CNC ne se résume que rarement au prix à la pièce. Ce qui compte, c’est de savoir si le fournisseur comprend ce que la pièce doit supporter — un UTV de 300 ch retombant sur une corniche rocheuse, une chape hydraulique sous charge cyclique, ou un support de précision qui doit tenir sa référence après anodisation.
Nous usinons des composants pour véhicules et pour l’industrie depuis 1999. Notre usine de Ningbo et nos bases de production affiliées du Jiangsu comptent 48 machines à Ningbo, 12 tours, 4 rectifieuses, 3 perceuses, 3 machines à fileter et 2 fraiseuses, avec une capacité mensuelle de 200 000 pièces sur la base de Wuxi (rotules et rotules de suspension) évaluée par SGS, pour des composants de suspension, de direction, de transmission et de carrosserie.
Comme nous concevons et vendons aussi nos propres gammes de suspension et de direction, nous lisons les plans en ingénieur produit : nous signalons la paroi qui vibrera, le filetage qui grippera ou la finition qui mangera votre tolérance, avant que cela ne devienne une expédition refusée. En savoir plus sur SYZ Machine.
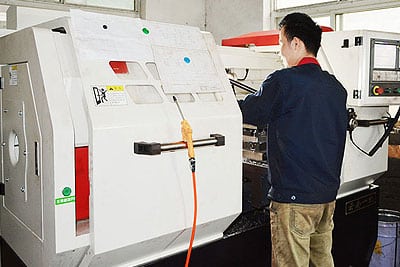
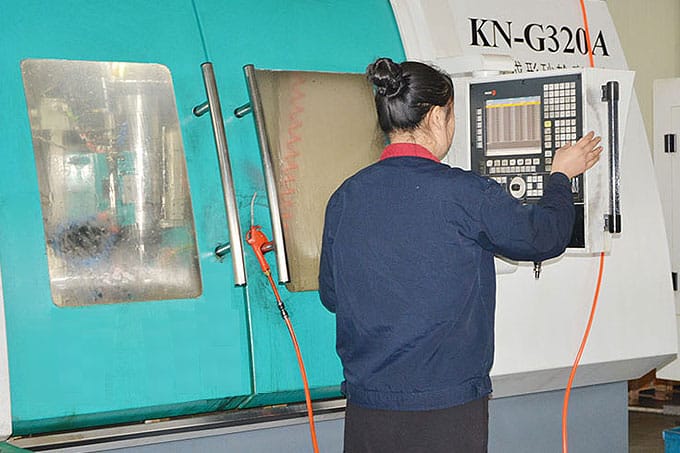
L’usinage CNC — usinage à commande numérique par ordinateur — est un procédé de fabrication dans lequel des machines pilotées par ordinateur enlèvent de la matière d’une pièce brute pour obtenir la forme ou le produit voulu. Les machines suivent des instructions préprogrammées générées à partir de votre modèle CAO : le procédé garde la même précision sur la pièce numéro un que sur la pièce numéro dix mille.
Cette répétabilité explique pourquoi l’usinage CNC est très utilisé dans l’industrie pour produire des pièces et composants complexes et précis : il tient des tolérances serrées sur des géométries complexes sans l’investissement en outillage qu’exigent la fonderie ou le forgeage, et il fonctionne aussi bien sur les métaux que sur les plastiques.
Pour les volumes faibles à moyens, les géométries sur mesure et les pièces qui doivent être dimensionnellement justes du premier coup, l’usinage CNC est généralement la voie la plus rapide du plan à une pièce que l’on peut monter et tester.
La plupart des pièces sur mesure sont produites avec l’un des procédés ci-dessous, ou une combinaison. Indiquez-nous la pièce et nous confirmerons la gamme — y compris si une opération secondaire est le moyen le moins cher de respecter votre plan.
Un outil de coupe rotatif enlève de la matière d’une pièce immobile. C’est le type d’usinage CNC le plus courant, utilisé pour carters, supports, plaques, collecteurs et toute pièce prismatique. Nous exploitons des centres de fraisage 3, 4 et 5 axes : contre-dépouilles et formes multi-faces s’obtiennent en moins de montages — et moins de montages, c’est moins de cumul de tolérances.
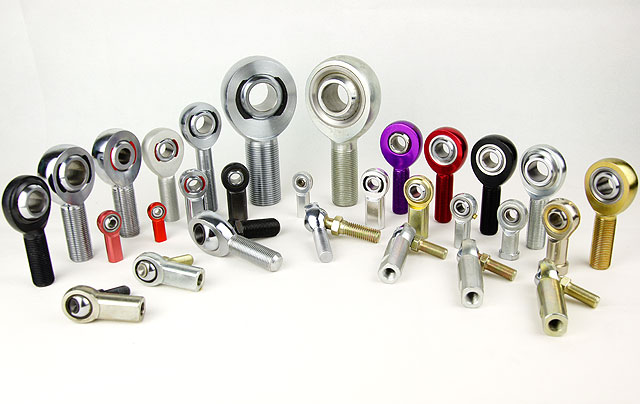
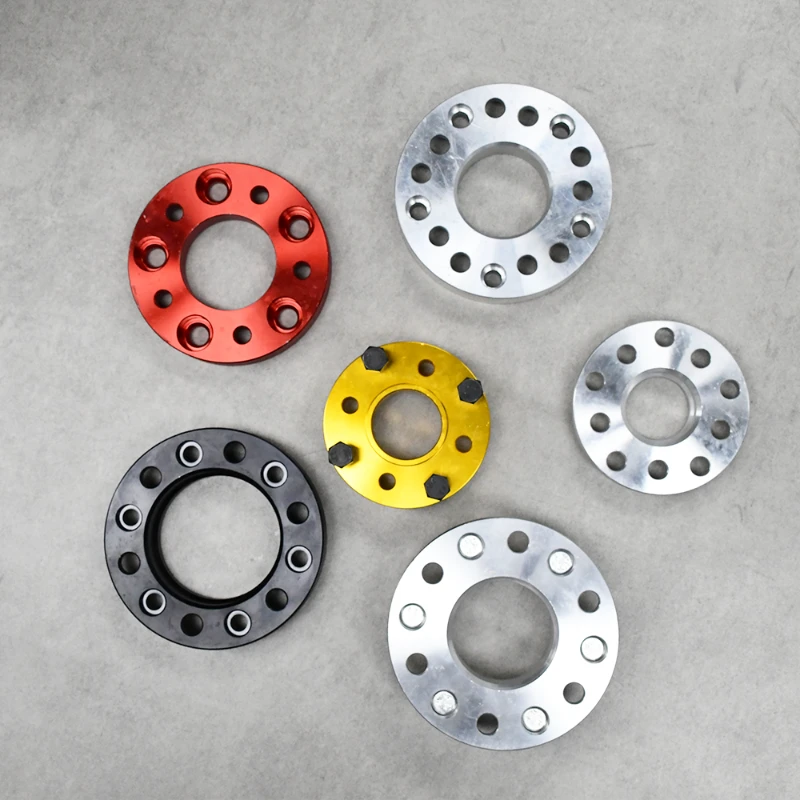
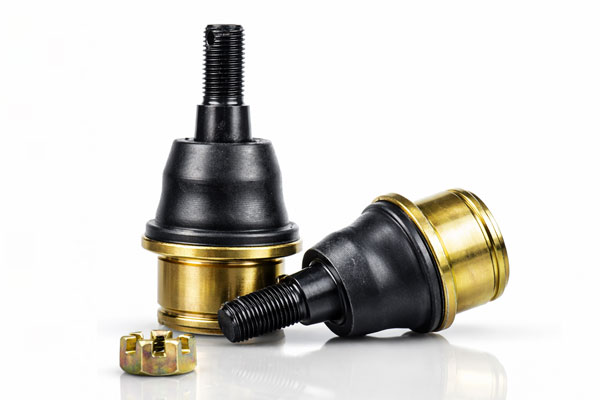
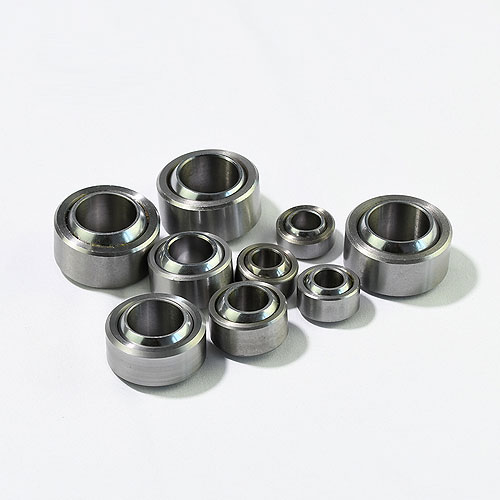
La pièce tourne pendant qu’un outil de coupe enlève de la matière, produisant des pièces cylindriques comme arbres, boulons, vis, bagues, entretoises et manchons filetés. Nos 12 tours couvrent les composants tournés de la plupart de nos gammes de rotules et d’entretoises de roue.
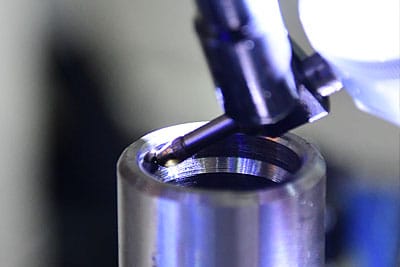
Un outil de coupe rotatif crée des trous dans une pièce — pour fixations, câblage électrique, passages de lubrification ou composants d’assemblage. Position du trou, perpendicularité et état de surface influent sur l’assemblage, c’est pourquoi le contrôle des trous fins et filetés figure dans notre liste d’inspection standard.
Une meule abrasive enlève de la matière pour atteindre une cote et un état de surface précis. La rectification est la réponse pour les pièces trempées, les portées de roulement et les faces d’étanchéité où une finition tournée ou fraisée n’est pas assez précise ou lisse.
L’outil et la pièce sont immergés dans un fluide diélectrique, et une décharge électrique érode la pièce jusqu’à la forme voulue. L’électroérosion coupe l’acier trempé et produit des angles intérieurs vifs et des rainures qu’un outil rotatif ne peut physiquement pas atteindre.
Un faisceau laser découpe ou grave la matière, utilisé pour les dessins complexes, les coupes précises et le marquage permanent des pièces. D’autres procédés, dont la découpe au jet d’eau, la découpe plasma et l’électroérosion à fil, peuvent être organisés lorsque la matière ou l’épaisseur l’exige.
Au-delà de la coupe : en plus de l’usinage CNC, nous proposons des services d’assemblage et de finition qui raccourcissent votre propre chaîne d’approvisionnement. Nos techniciens peuvent assembler des pièces usinées en sous-ensembles ou en produits finis — réduisant vos coûts de main-d’œuvre et simplifiant votre logistique — et appliquer anodisation, traitements galvaniques, peinture en poudre et autres finitions pour que les pièces arrivent avec l’aspect et la protection spécifiés.
Voici quelques-unes de nos pièces usinées les plus demandées, disponibles en plusieurs modèles. Chacune est partie d’un plan ou d’un échantillon et est aujourd’hui usinée, finie et emballée en séries répétées. Contactez-nous pour en savoir plus sur l’une d’elles.
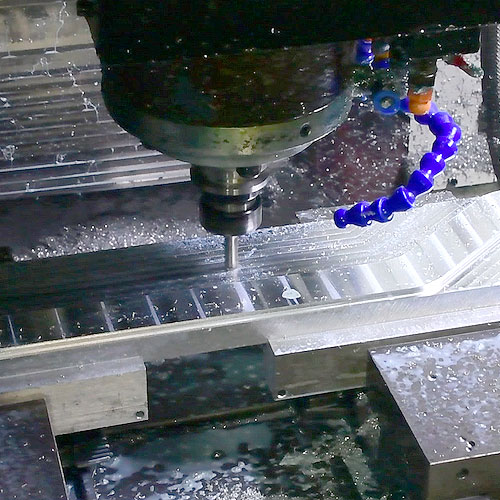
Usiné CNC dans la masse en aluminium pour la résistance et un ajustement précis. Le profil à grande garde au sol éloigne la barre des rochers et des obstacles. Dimensions sur mesure, finitions anodisées et marquage laser disponibles.
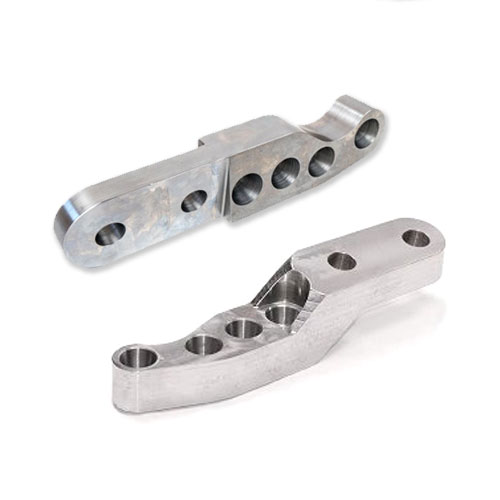
Usinés dans la masse pour corriger la direction sur les montages 4×4 rehaussés, Jeep, Ford et Chevy. Tailles et entraxes de trous sur mesure, finitions brutes, anodisées ou revêtues, et gravure de logo possibles.
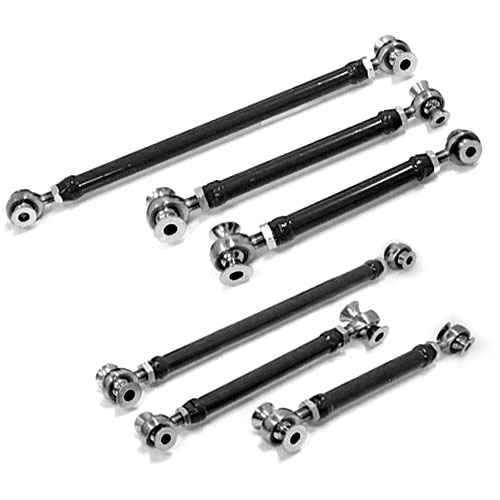
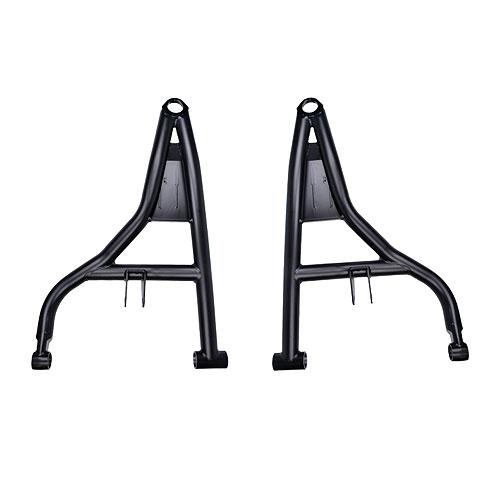
Un programme d’usinage plus assemblage : bras de suspension avec rotules, entretoises, supports et visserie de fixation fournis en un seul kit, avec silentblocs en polyuréthane sur demande. Montre comment usinage, sous-ensemble et emballage se combinent dans une seule commande.
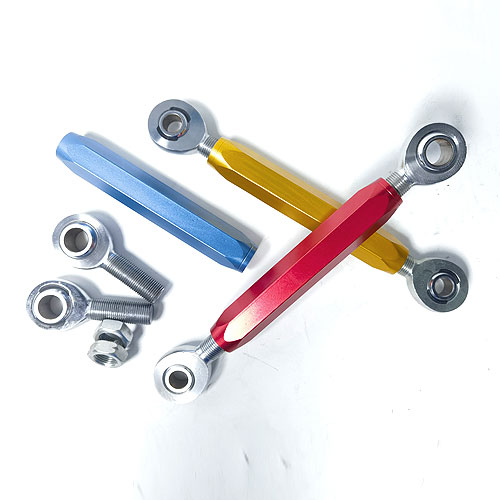
Des corps usinés associés à nos propres rotules renforcées pour former une biellette à longueur réglable. Longueurs, logos et finitions sur mesure selon conditions OEM/ODM — un programme type d’usinage plus composant.
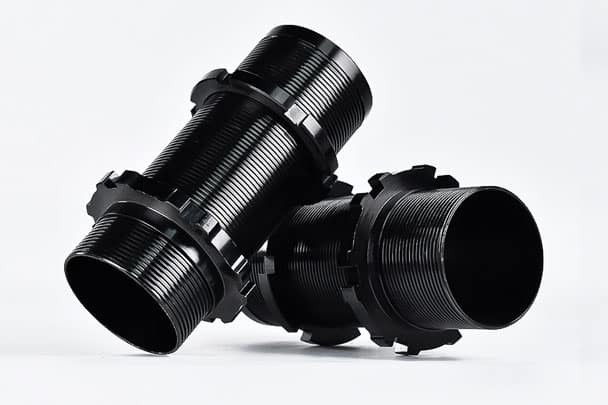
Manchons filetés et bagues usinés avec précision, avec échelles de réglage, produits pour le réglage de la hauteur de caisse sur des montages route, tout-terrain et compétition. La visserie de combiné fileté assortie peut être usinée sur mesure.
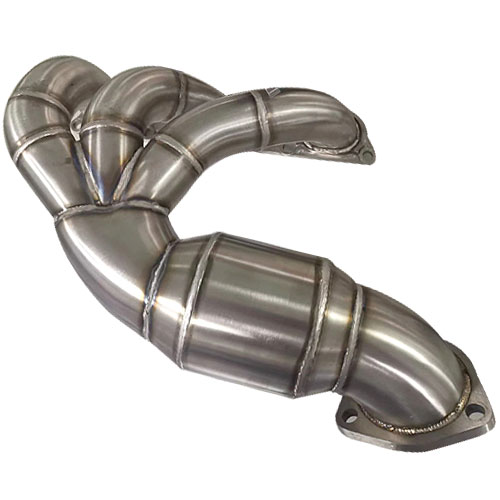
Brides usinées et fabrication de précision en titane et inox, avec finitions polies, brossées et autres finitions de surface haut de gamme. La preuve que notre gamme de matériaux va bien au-delà du 6061 courant.
Le choix du matériau détermine le coût, la résistance, la durée de vie face à la corrosion et la finition de la pièce. Voici les nuances que nous usinons le plus souvent. Si votre nuance n’est pas listée, envoyez la spécification et nous confirmerons disponibilité et usinabilité.
| Matériau | Nuances courantes | Propriétés |
|---|---|---|
| Alliage d’aluminium | 6061 / 5052 / 2024 / 6063 / 7050 / 7075 | Léger et facile à usiner ; bonne résistance à la corrosion. Le 6061 est le choix par défaut pour supports et carters, le 7075 là où le rapport résistance/poids compte le plus — comme dans nos bras de rayon en aluminium massif 7075. |
| Alliage de cuivre / bronze / laiton | 101 / C110 / C932 / 260 / 360 | Bonne conductivité thermique et électrique ; bonne résistance et ductilité ; facile à usiner. Utilisé pour bagues, contacts électriques et chemins de roulement. |
| Alliage d’acier inoxydable | 15-5 / 17-4 / 18-8 / 303 / 316 / 316L / 416 / 410 / 420 / 440C | Haute résistance à la corrosion ; haute résistance et dureté ; bonne résistance à l’usure ; supporte les températures élevées. Le choix par défaut pour les pièces marines, alimentaires et proches du médical. |
| Alliage d’acier | 1018 / 1215 / 4130 / 4140 / 4310 / 300M | Haute résistance et ténacité ; bonne usinabilité ; bonne tenue en fatigue ; traitable thermiquement pour augmenter la dureté. Le chrome-molybdène 4130 est le cheval de bataille de nos pièces de tringlerie tout-terrain. |
| Alliage de zinc | Nuances courantes de moulage sous pression et d’usinage | Léger et facile à usiner ; bonne stabilité dimensionnelle. |
| Alliage de titane | Ti-6Al-4V et équivalents | Rapport résistance/poids élevé ; excellente résistance à la corrosion et tenue aux hautes températures. Souvent choisi pour la visserie de précision exigeante où le poids et la résistance à la corrosion comptent. |
| Matériau | Propriétés |
|---|---|
| HDPE — Polyéthylène haute densité | Bonne résistance chimique, résistance aux chocs, faible absorption d’humidité. |
| UHMW — Polyéthylène de très haut poids moléculaire | Excellente résistance à l’usure et à l’abrasion, faible coefficient de frottement et haute résistance aux chocs — la même famille que celle de nos silentblocs de suspension UHMW. |
| PEEK — Polyétheréthercétone | Excellente tenue aux hautes températures, résistance chimique et résistance mécanique. |
| ABS — Acrylonitrile butadiène styrène | Bonne résistance aux chocs, ténacité, faible coût. |
| PP — Polypropylène | Bonne résistance chimique, haute résistance à la fatigue, faible absorption d’humidité. |
| PS — Polystyrène | Bonne clarté optique, rigidité, faible coût. |
| PC — Polycarbonate | Bonne résistance aux chocs, ténacité et clarté optique. |
| PVC — Polychlorure de vinyle | Bonne résistance chimique, ignifugation, faible coût. |
| POM — Polyoxyméthylène (acétal) | Bonne stabilité dimensionnelle, faible frottement, rigidité élevée. |
| PTFE — Polytétrafluoroéthylène | Excellente résistance chimique, faible coefficient de frottement et tenue aux hautes températures — le matériau de garniture derrière les paliers sphériques autolubrifiants. |
| Acrylique — PMMA (polyméthacrylate de méthyle) | Bonne clarté optique, dureté de surface élevée. |
| Nylon — Polyamide | Bonne résistance à l’usure, ténacité, faible coefficient de frottement. |
Les tolérances générales et les tolérances de précision sont deux niveaux distincts applicables aux pièces usinées CNC — et l’écart entre eux est autant une décision de coût qu’une décision d’ingénierie.
Les tolérances générales sont les variations admissibles de taille et de dimension acceptables pour la plupart des applications, généralement exprimées sous forme de plage de valeurs ou de pourcentage de la dimension mesurée. Les valeurs précises dépendent du matériau usiné, du procédé de fabrication et des exigences de l’application.
Notre standard : ±0,127 mm sur métal et ±0,254 mm sur plastique — soit ±0,005 in et ±0,010 in, globalement en ligne avec la classe moyenne ISO 2768 sur laquelle la plupart des pièces métalliques usinées sont chiffrées.
Les tolérances de précision constituent un niveau supérieur qui exige des techniques d’usinage et de mesure plus précises — bridage plus rigide, stratégies de coupe plus lentes, contrôle en cours d’usinage et souvent une opération de rectification ou d’alésage après fraisage.
Ces tolérances s’emploient généralement lorsqu’une exactitude extrême, une traçabilité ou un contrôle propre à l’application sont requis. Contactez notre équipe commerciale si vous avez besoin de tolérances de précision, afin que la bonne gamme de fabrication soit chiffrée plutôt que devinée.
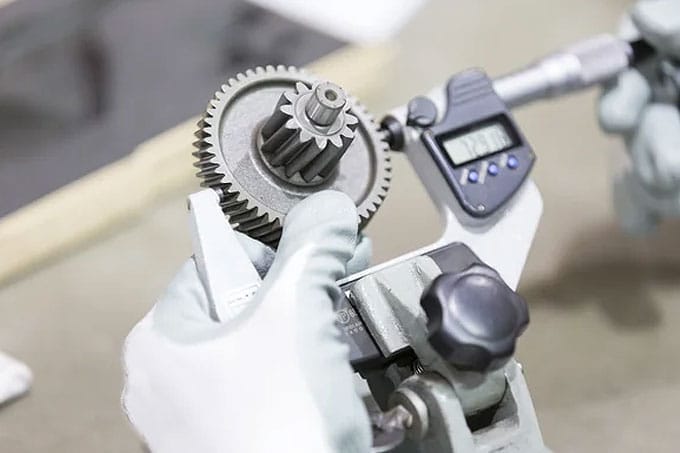
Un conseil pratique qui fait économiser : si vous tolérancez toutes les cotes de la même façon, vous payez la plus serrée partout. Ne marquez que les éléments qui commandent réellement l’ajustement — alésages de roulement, faces d’appui, schémas de perçage — et laissez le reste en tolérance générale. Nous signalons le sur-tolérancement lors du devis au lieu de le facturer discrètement.
La finition n’est pas une affaire cosmétique. Elle change la durée de vie face à la corrosion, le comportement à l’usure, le frottement, l’éblouissement et — si le revêtement est assez épais — la cote finale. Choisissez-la au stade du plan, pas après la première pièce.
| # | État de surface | Ce qu’elle fait et où elle s’utilise |
|---|---|---|
| 1 | Rodage | Utilise des matériaux abrasifs pour obtenir un très haut niveau de planéité, de parallélisme et de qualité de surface sur une surface métallique. Couramment utilisé pour les composants optiques, les roulements de précision et d’autres pièces de haute précision où l’état de surface est critique. |
| 2 | Polissage | Utilise des matériaux abrasifs pour enlever de petites quantités de matière en surface, donnant une finition lisse et brillante. Améliore l’aspect, supprime rayures et défauts de surface, et augmente la résistance à la corrosion et à l’usure. |
| 3 | Traitement galvanique | Recouvre une surface métallique d’une fine couche d’un autre métal, augmentant la résistance à la corrosion et à l’usure. Le chromage dur est un choix courant sur les arbres et tiges soumis à un contact glissant. |
| 4 | Anodisation | Procédé électrochimique qui forme une couche d’oxyde protectrice sur une surface métallique. Apporte une résistance à la corrosion, améliore la résistance à l’usure et offre un large choix de couleurs — la finition standard de la plupart de nos pièces en aluminium massif. Notez que l’anodisation reproduit la texture sous-jacente : un microbillage ou un polissage préalable est ce qui donne un aspect mat uniforme. |
| 5 | Passivation | Élimine les contaminants de la surface des pièces métalliques et forme une fine couche d’oxyde qui prévient la corrosion. Couramment utilisée sur l’acier inoxydable et d’autres alliages pour augmenter la durée de vie et la durabilité de la pièce. |
| 6 | Revêtement noir | Utilisé dans l’automobile, l’aéronautique et les armes à feu pour une finition noire esthétique ou une meilleure résistance à la corrosion. Réduit aussi l’éblouissement des surfaces métalliques, améliore la lubrifiance et augmente la durabilité. |
| 7 | Parkérisation | Aussi appelée phosphatation, elle crée un revêtement poreux et résistant à la corrosion, gris mat ou noir. Améliore la résistance à la rouille et offre une bonne surface de rétention d’huile. Courante sur les armes à feu, les pièces automobiles et les composants de machines qui ont besoin d’un revêtement protecteur durable. |
| 8 | Peinture en poudre | Offre une finition durable et de longue tenue qui résiste aux rayures, aux éclats et à la décoloration, disponible en diverses couleurs et textures. L’épaisseur du revêtement doit être soigneusement contrôlée pour ne pas faire sortir les cotes ou tolérances usinées de la spécification. |
| 9 | Brossage | Utilise une brosse métallique pour créer un motif de lignes sur la surface d’une pièce métallique, principalement pour améliorer l’esthétique. En ajustant la direction et la pression de la brosse, nous obtenons la texture voulue — droite, tourbillonnante ou chaotique. |
Finition et rugosité : une surface standard brute d’usinage se situe généralement autour de Ra 1,6–3,2 µm (63–125 µin) avec des traces d’outil visibles. Si votre pièce exige une valeur Ra précise ou une face cosmétique de classe A, indiquez-le sur le plan — cela change l’outillage, les avances et parfois le procédé lui-même.
Nous accordons une grande importance à la qualité, car nos clients comptent sur nos pièces et ensembles pour fonctionner de manière fiable et constante. Nous utilisons des équipements et des techniques avancés pour mesurer et vérifier les dimensions, tolérances et autres spécifications critiques de chaque composant, et nos ingénieurs et techniciens surveillent et examinent chaque étape du processus.
SYZ Machine est certifiée ISO 9001 et évaluée sur site par SGS, avec R&D interne, prototypage, essais au banc dynamométrique et essais de traction. Si votre programme nécessite un rapport de contrôle de première pièce, des certificats matière ou un plan d’échantillonnage particulier, indiquez-le dès la demande de devis et nous l’intégrerons au plan de production. Voir comment nous fabriquons et contrôlons les bras de rayon usinés CNC pour un exemple concret.
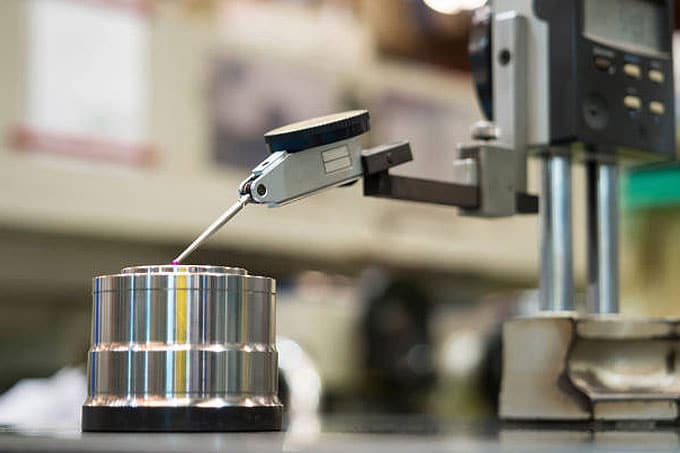
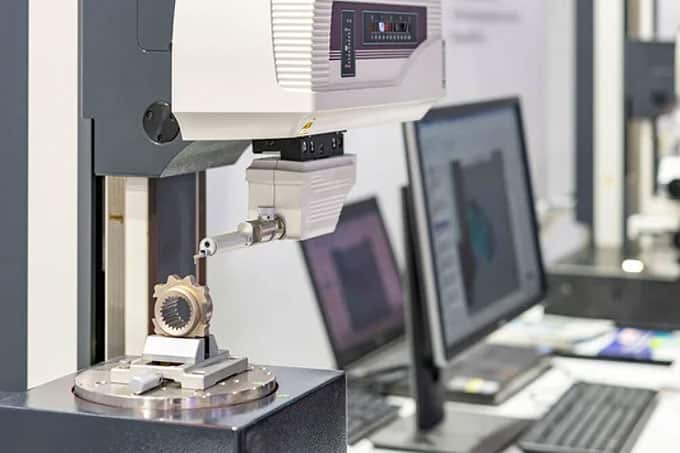
L’usinage CNC est une technologie polyvalente utilisable dans presque tous les secteurs qui exigent des pièces et composants de haute précision. Voici les secteurs que nous chiffrons le plus souvent.
Supports, carters et visserie de précision où le contrôle des tolérances, la documentation matière et les exigences de traçabilité doivent être examinés avant de chiffrer.
Manchons de combiné fileté, plaques de carrossage, engrenages, fusées de direction, entretoises de roue et vilebrequins. Notre plus grand segment d’usinage, et celui dont nos propres gammes sont issues.
Pièces en acier inoxydable, titane et plastiques techniques pour projets liés aux dispositifs médicaux, où plans, exigences matière et qualité de surface demandent un examen attentif.
Gabarits pour circuits imprimés, connecteurs, corps de capteurs et boîtiers dissipateurs de chaleur, le plus souvent en aluminium ou alliages de cuivre.
Engrenages, roulements, chapes et composants hydrauliques. Les tiges de piston et embouts de chape usinés sont pour nous des programmes industriels récurrents.
Composants de montres, d’appareils photo et de téléphones mobiles, où la qualité cosmétique de surface compte autant que la cote du plan.
Visserie usinée pour programmes industriels ou de véhicules du domaine de la défense, chiffrée au cas par cas selon le plan, la matière, la finition, la dureté et les exigences de conformité.
Notre terrain de prédilection : composants pour ATV/UTV, tout-terrain, voitures de course, motos, karts et embarcations.
Pièces obsolètes ou abandonnées reconstituées par rétro-ingénierie à partir d’un échantillon physique — une grande part de nos programmes de rechange commence exactement ainsi.
Chez SYZ Machine, nous vous accompagnons à tout moment. Seulement 3 étapes pour démarrer !
Envoyez-nous votre demande avec les détails et partagez votre idée : plan 2D ou fichier 3D, matière, quantité, exigences de tolérance, finition et application visée. Une photo d’une pièce échantillon convient aussi — nous faisons régulièrement de la rétro-ingénierie à partir de pièces physiques.
Nous élaborons la meilleure solution selon votre demande et envoyons un devis précis sous 24 heures. Nos ingénieurs examinent d’abord la fabricabilité de la conception, et un NDA peut être signé avant que vous ne partagiez quoi que ce soit de confidentiel.
Prototype, contrôle de première pièce, production en série, finition, assemblage, emballage et expédition. Avant comme après la vente, nous sommes toujours là pour vous soutenir.
Envoyez-nous votre projet d’usinage CNC pour obtenir rapidement un soutien technique et un devis.
Des pièces et services CNC de précision de haute qualité sont le produit. Tout ce qui suit explique comment nous nous assurons que vous les recevez de façon répétable.
Nous sommes fiers de produire des articles de haute qualité conformes aux spécifications de nos clients. Des usineurs expérimentés utilisent des équipements et des techniques de pointe afin que chaque pièce respecte des normes de qualité strictes, en tenant des tolérances serrées et des géométries complexes sur fraiseuses 3, 4 et 5 axes, tours et défonceuses.
Notre processus de production rationalisé livre rapidement et efficacement sans sacrifier la qualité ni la précision — la base de Wuxi (rotules et rotules de suspension), évaluée par SGS, soutient une capacité mensuelle de 200 000 pièces.
Nous nous efforçons d’offrir des prix compétitifs tout en maintenant les plus hauts standards de qualité. En direct d’usine, sans marge de société de négoce entre vous et la machine.
Nos ingénieurs et concepteurs travaillent avec vous pour optimiser les conceptions pour l’usinage CNC, avec des logiciels avancés qui analysent le modèle et réduisent coût et délai. Modifications de conception, choix de matière et conseils d’assemblage font partie du service.
Nous assemblons les pièces CNC en sous-ensembles ou en produits finis pour réduire vos coûts de main-d’œuvre et simplifier la logistique, et nous appliquons anodisation, traitements galvaniques, peinture en poudre et plus encore pour donner aux pièces l’aspect et la protection que vous spécifiez.
Nous comprenons l’importance de protéger les conceptions propriétaires de nos clients, c’est pourquoi nous proposons des NDA pour les projets sur mesure — signés avant que les plans ne changent de mains.
Usinage, traitement thermique, traitement de surface, assemblage, essais et emballage coordonnés en interne sur nos sites de Shanghai, du Jiangsu et de Ningbo.
Des clients dans plus de 20 pays, réponse 24 h/24 et 7 j/7, échantillons gratuits selon le stock et expédition mondiale sans souci.
Avec nos centres d’usinage CNC et nos tours internes, nous personnalisons des pièces à partir de vos plans ou échantillons à un coût compétitif, avec des prototypes généralement prêts en 4–6 semaines avant la production en série.
Guides courts et pratiques de notre équipe d’ingénierie, répondant aux questions les plus fréquentes pendant le chiffrage.
Un parcours complet, de la matière brute au rapport de contrôle, sur une vraie pièce de production.
Choix de matière, étapes d’usinage et pourquoi certaines conceptions coûtent plus cher que nécessaire.
Le choix de la nuance d’aluminium expliqué à travers l’exemple de l’entretoise de roue — la même logique s’applique à toute pièce en aluminium massif.
Relever correctement les dimensions d’un échantillon physique pour que la pièce issue de la rétro-ingénierie s’ajuste vraiment.
Quel système spécifier, et les pièges de conversion qui produisent des plans inutilisables.
Comment indiquer les filetages sur les assemblages réglables pour que usinage et assemblage s’accordent.
Commande, échantillons, MOQ, délais, paiement et expédition : toutes les réponses au même endroit.
Comparatifs de matériaux, conception de suspensions et notes de fabrication publiés régulièrement.
Dix vidéos d’atelier sur la production de rotules, rotules de suspension, arbres, forge et tringleries.
Les questions que les acheteurs nous posent le plus souvent avant de passer une première commande d’usinage sur mesure.
Notre tolérance générale est de ±0,127 mm sur les pièces métalliques et de ±0,254 mm sur les pièces plastiques, soit environ ±0,005 in et ±0,010 in. Des tolérances de précision plus serrées sont possibles pour les projets très critiques ou réglementés — contactez notre équipe commerciale avec le plan afin que la gamme, le bridage et la méthode de contrôle adaptés soient chiffrés plutôt que supposés.
Idéalement un plan 2D avec tolérances et un modèle 3D (STEP ou IGES). Nous pouvons aussi chiffrer à partir d’un croquis coté, de photos d’un échantillon ou d’un échantillon physique envoyé à notre usine. Indiquez matière, quantité, finition de surface et toute caractéristique critique pour que le premier devis soit exact et non provisoire.
Oui. Nous proposons des NDA pour les projets sur mesure car nous comprenons l’importance de protéger les conceptions propriétaires de nos clients. Demandez-le dès le premier contact et nous le ferons signer avant que les plans ne changent de mains.
Métaux : aluminium (6061, 5052, 2024, 6063, 7050, 7075), alliages de cuivre, bronze et laiton, acier inoxydable (303, 316, 316L, 17-4, 15-5, 410, 420, 440C et plus), aciers alliés (1018, 1215, 4130, 4140, 4310, 300M), alliages de zinc et titane. Plastiques : HDPE, UHMW, PEEK, ABS, PP, PS, PC, PVC, POM, PTFE, acrylique et nylon. Si votre nuance n’est pas listée, envoyez la spécification et nous confirmerons.
Avec nos centres d’usinage CNC et nos tours internes, nous personnalisons des pièces à partir de vos plans ou échantillons à un coût compétitif, et les prototypes sont généralement prêts en 4–6 semaines avant la production en série. Le délai réel dépend de la disponibilité de la matière, de la complexité de la pièce, des opérations de finition et de la quantité — nous confirmons une date avec le devis.
En fraisage, un outil de coupe rotatif enlève de la matière d’une pièce immobile — idéal pour les pièces prismatiques comme supports, carters et plaques. En tournage, la pièce tourne pendant que l’outil de coupe enlève de la matière — idéal pour les pièces cylindriques comme arbres, boulons, vis, entretoises et manchons. Beaucoup de pièces utilisent les deux : tournées d’abord, puis fraisées pour les méplats, trous et détails.
Oui. Nous proposons anodisation, traitements galvaniques, peinture en poudre, passivation, polissage, brossage, revêtement noir, parkérisation et rodage, et nos techniciens peuvent assembler les pièces usinées en sous-ensembles ou produits finis. Cela réduit vos coûts de main-d’œuvre et simplifie la logistique, car un seul fournisseur expédie un article fini et emballé au lieu de composants en vrac.
Oui. Envoyez l’échantillon physique ou des photos détaillées avec les cotes clés et nous établirons le plan de fabrication, confirmerons matière et finition, et chiffrerons la pièce. C’est ainsi que démarre une grande part de nos programmes de rechange.
Automobile et compétition, aéronautique, médical, électronique, industrie et énergie, produits grand public et défense, en plus de nos gammes principales ATV/UTV, tout-terrain, moto, kart et embarcations. L’usinage CNC convient à presque tous les secteurs qui ont besoin de pièces et composants de haute précision.
Utilisez le formulaire ci-dessous ou écrivez à [email protected] avec votre plan, la matière, la quantité et la finition. Notre objectif est de renvoyer un devis précis sous 24 heures, et nos ingénieurs signaleront tout ce qui, dans la conception, pourrait être simplifié pour réduire coût ou délai avant que vous ne vous engagiez.
Partagez les détails de votre plan ou échantillon, matière, tolérance, finition et quantité. Nous nous engageons à répondre sous 24 heures.