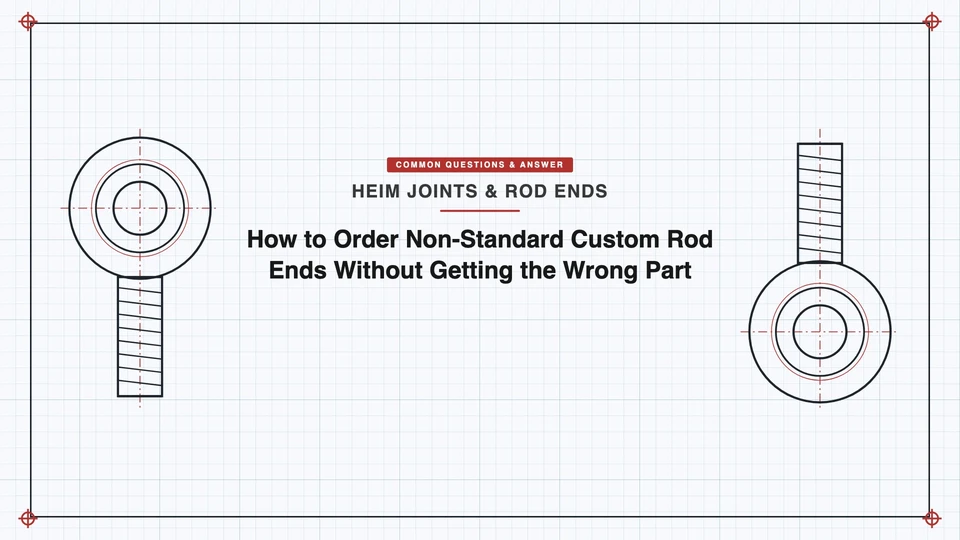
La taille de filetage seule ne définit pas un rod end. Deux rod ends à la spécification de filetage identique peuvent différer par le diamètre d’alésage, la largeur du corps et le diamètre extérieur du boîtier suffisamment pour empêcher un bon ajustement — exactement l’erreur qui produit la mauvaise pièce sur mesure plus souvent que toute autre. Commander correctement un rod end non standard signifie rassembler sept à huit dimensions précises avant de contacter un fabricant, pas seulement décrire le filetage.
Pourquoi la « taille de filetage » n’est pas une spécification complète
Un rod end se raccorde par deux extrémités : le fût fileté se fixe à votre tige ou tube, et l’ensemble bille/alésage se raccorde au pivot. La taille de filetage ne décrit que la première liaison. Elle ne dit rien au fabricant sur l’espace axial occupé par le joint, sur la possibilité pour la bille de dégager la structure environnante à pleine articulation, ni sur le diamètre d’axe qui s’insère dans l’alésage. Commander « un rod end 1/2-20 » sans les autres dimensions laisse le fabricant appliquer ses propres valeurs par défaut — qui peuvent ne pas correspondre à ce dont vous avez réellement besoin.
Les dimensions à confirmer avant de contacter un fabricant
Selon l’ISO 12240-4, la norme dimensionnelle du secteur pour les rod ends à palier sphérique lisse, chacune de ces dimensions porte une désignation formelle. Citer les codes littéraux de la norme lors de la commande donne au fabricant une cible sans ambiguïté plutôt qu’une description verbale qu’il doit interpréter :
| Dimension | Désignation ISO 12240-4 | Ce qu’il faut confirmer |
|---|---|---|
| Diamètre d’alésage | d | Taille nominale et classe de tolérance — H7 donne un ajustement serré à faible jeu ; H9 donne un ajustement plus lâche acceptable pour un usage structurel à pivot lent mais audible sous forme de claquement dans les timoneries dynamiques. Deux mesures à 90° l’une de l’autre qui diffèrent de plus de 0,05 mm indiquent une pièce usée et ovalisée, non une référence valable pour une nouvelle commande. |
| Taille, pas et sens du filetage | d3 (or G) | Métrique : diamètre × pas (p. ex. M12×1,75) ; pouces : diamètre-TPI avec série (1/2-20 UNF contre 1/2-13 UNC — même diamètre, non interchangeables). Le sens du filetage (à droite/à gauche) doit être confirmé en vissant physiquement dans un raccord à droite connu, non supposé d’après l’apparence. |
| Largeur de la bague intérieure / largeur du corps | B / C | L’épaisseur axiale de la bille (B) par rapport à l’épaisseur de la bague du boîtier (C) — toutes deux déterminent le dégagement nécessaire à l’intérieur de votre chape de montage. |
| Diamètre extérieur du boîtier | d2 | Non normalisé d’un fabricant à l’autre — deux rod ends de même taille de filetage de fournisseurs différents peuvent avoir des diamètres extérieurs de boîtier différant de 2 à 3 mm. Mesurez directement la pièce que vous remplacez si le dégagement est serré. |
| Hauteur du centre | h (or l3) | Distance du centre de l’alésage à l’épaulement du boîtier ou à la base du fût — la dimension d’installation critique pour l’ajustement du support. |
| Longueur totale du fût / longueur d’engagement du filetage | l1 / l2 | La longueur d’engagement doit être vérifiée à la position la plus longue que votre timonerie utilisera réellement, non à mi-course — un engagement minimal de 1,5× le diamètre nominal du filetage est la règle empirique standard, et il peut être insuffisant à pleine extension même s’il paraît correct au repos une fois installé. |
| Angle de désalignement | — | Les rod ends standard offrent généralement 12–18° de désalignement ; les configurations à fort désalignement atteignent 25–34°. Faire travailler un joint au-delà de son angle nominal provoque une charge en bord sur la garniture, concentrant l’usure sur une ligne de la surface de la bille au lieu de la répartir. |
Un pied à coulisse numérique de résolution 0,01 mm (ou 0,001 po) est l’outil qui donne des mesures fiables pour tout ce qui précède — une règle en acier introduit assez d’erreur de parallaxe pour mal lire un alésage de 0,5 mm, ce qui fait la différence entre un ajustement d’axe serré et un ajustement lâche.
Quoi envoyer : un plan ou un échantillon, pas seulement une description
Dans toutes les sources que nous avons consultées, la même hiérarchie se retrouve :
- Un fichier CAO (STEP ou DXF) — le format le plus univoque, qui permet à l’équipe d’ingénierie du fabricant de vérifier directement l’ajustement et les tolérances
- Un croquis coté — acceptable s’il inclut les tolérances critiques (classe de tolérance de l’alésage, classe de filetage) et pas seulement des valeurs nominales
- Une pièce d’origine usée ou cassée — utilisable pour la rétro-ingénierie, mais confirmez quelles dimensions proviennent de la pièce usée (peu fiables — mesurez en deux points à 90° pour détecter l’usure par ovalisation) et lesquelles de l’intention de conception d’origine
Précisez aussi : exigence de charge statique ou dynamique, plage de température de fonctionnement, environnement (exposition à la corrosion/saleté/produits chimiques) et l’interface de palier souhaitée (garnie de PTFE pour l’autolubrification, métal contre métal graissable pour les applications entretenues que vous pouvez purger et inspecter).
Un modèle de demande de devis (RFQ) utilisable
Une demande de devis qui inclut les éléments suivants donne à tout fabricant de quoi chiffrer avec précision du premier coup, plutôt qu’un va-et-vient pour combler les lacunes :
> Demande de rod end sur mesure : fût [mâle/femelle], filetage [à droite/à gauche], [taille et pas du filetage]. Diamètre d’alésage [X mm/po], classe de tolérance [H7/H9]. Largeur du corps [X], diamètre extérieur du boîtier [X], longueur totale du fût [X], engagement du filetage requis [X] à l’extension maximale de la timonerie. Angle de désalignement requis : [X]°. Matériau : [chromoly/inox/aluminium/etc.], garniture : [PTFE/métal contre métal]. Charge : [statique/dynamique, valeur si connue]. Quantité : [N unités prototype / N unités de production]. Pièces jointes : [fichier CAO / plan coté / photos d’échantillon]. Livraison visée : [date]. Exigences de contrôle : [si critique — rapport dimensionnel, certificat matière, etc.].
La précision compte plus que le format — un fabricant qui reçoit la classe de tolérance de l’alésage, l’engagement à pleine extension et une exigence de désalignement documentée n’a pas à deviner où se situe le risque réel de défaillance de votre application.
Comment les fabricants structurent généralement la prise en charge
À titre d’exemple documenté de la façon dont un fabricant organise ce processus (et non comme une recommandation qu’il s’agit de la seule ou de la meilleure approche), la page des rotules Heim de SYZ Machine décrit une prise en charge sur mesure en trois étapes : soumettre taille de filetage, alésage, matériau, finition, garniture/bague, largeur de montage, angle de désalignement, quantité cible et tout plan ou photos d’échantillon ; recevoir un devis et une recommandation de gamme de fabrication ; puis un interlocuteur unique accompagne la commande à travers la confirmation, la fabrication, le contrôle et l’expédition. Les informations demandées correspondent directement à la liste de contrôle des dimensions ci-dessus — ce qui est en soi une bonne vérification que le fabricant que vous évaluez pose les bonnes questions, quel que soit le fournisseur que vous choisissez.
Le coût de l’omission de cette étape
Une commande passée sur la seule taille de filetage revient généralement soit fausse (le boîtier interfère avec le support, l’angle de désalignement est insuffisant, l’engagement du filetage est trop court à pleine extension), soit surspécifiée par prudence par le fabricant pour éviter toute responsabilité — aucun de ces résultats n’est ce que veut un acheteur ayant une exigence réellement non standard. La liste de sept dimensions ci-dessus, appuyée par un plan ou un échantillon, est ce qui transforme le « sur mesure » d’une source de retards par va-et-vient en un devis unique et précis.
À lire aussi : Pourquoi choisir les rotules Heim sur mesure en chrome-molybdène de SYZ Machine ? · Pourquoi les rotules (rod ends) de haute précision ont des délais plus longs · Quantités minimales de commande (MOQ) pour des séries de rotules (rod ends) sur mesure