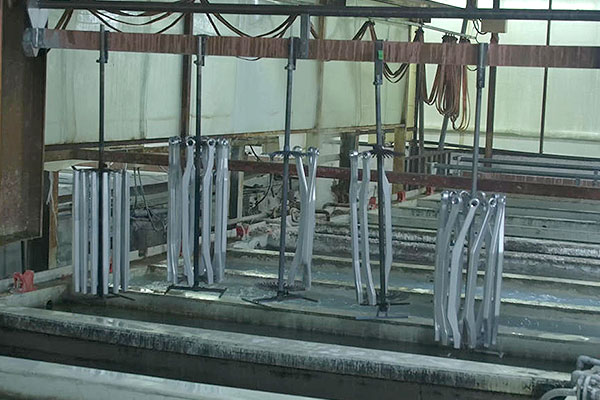
Une barre radiale casse à 60 mph. Non parce que le conducteur a trop poussé, mais parce que l’épaisseur de paroi a été spécifiée pour l’apparence, non pour la charge. De telles défaillances commencent généralement bien plus tôt, dans les décisions sur la nuance du matériau, le procédé de production du tube, la tolérance du logement de palier et la technique de soudage. Le procédé de fabrication n’est pas un détail d’arrière-plan. Il définit la pièce. Voici comment les barres radiales sont fabriquées, de la matière première au composant fini, et ce que ces étapes signifient pour la performance et la durabilité en conditions réelles.
Là où tout commence : le choix du matériau
Le choix du matériau fixe le plafond de tout ce qui suit. Trois options principales dominent le marché : l’acier chromoly, l’acier DOM et les alliages d’aluminium. Chacune a un rôle précis. Utiliser la mauvaise pour l’application reste l’une des erreurs les plus courantes — et les plus coûteuses — dans les réalisations de suspension.

Le chromoly (SAE 4130/4140) est le choix standard pour les applications haute performance et de compétition. Les éléments d’alliage chrome-molybdène lui confèrent une résistance à la traction de 95 000–110 000 psi à l’état normalisé, nettement supérieure à celle de l’acier doux, ainsi qu’une forte résistance à la fatigue sous charge directionnelle répétée. Cette résistance à la fatigue compte plus que la résistance maximale à la traction dans les composants de suspension, où la barre fléchit et se détend des milliers de fois par session.

L’acier DOM (Drawn-Over-Mandrel) est souvent mal compris. Le DOM n’est pas un matériau. C’est un procédé. Le matériau de base peut être de l’acier doux, du chromoly ou du SAE 1020/1026. Ce que décrit le DOM, c’est la façon dont le tube est formé : un tube soudé est recuit et étiré sur un mandrin conique, ce qui referme la soudure, écrouit le métal à froid et produit un tube avec des tolérances dimensionnelles plus serrées que l’ERW standard. Pour la production de barres radiales, cela signifie une épaisseur de paroi plus constante et une meilleure concentricité, deux éléments importants pour l’usinage des logements de palier.
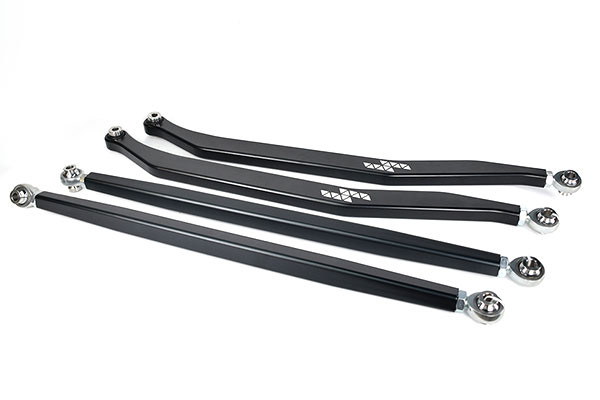
Les alliages d’aluminium, principalement 6061-T6 et 7075-T6, résolvent un problème précis : la masse non suspendue. Une paire de barres radiales en aluminium peut économiser environ 1,5 lb par rapport à des équivalents en chromoly de même géométrie. Dans le désert à haute vitesse et en pré-running, où la réactivité de la suspension compte plus que la capacité de charge ultime, cette réduction de poids a un impact mesurable. Le compromis est la résistance. Le 6061-T6 plafonne à environ 45 000 psi en traction (limite d’élasticité ~40 000 psi), et même le 7075-T6, à environ 83 000 psi en traction (limite d’élasticité ~73 000 psi), reste en deçà du chromoly pour les applications à charge maximale. La limite d’élasticité — le point où le matériau se déforme de façon permanente au lieu de revenir — est le chiffre le plus utile pour les composants de suspension. Les barres en aluminium sont aussi usinées dans la masse plutôt qu’à partir de tube, ce qui change entièrement le procédé de fabrication.
Référence rapide de sélection du matériau :
- Rock crawling, tout-terrain lourd : chromoly 4130/4140
- Usage général sur sentier, réalisations économiques : acier DOM (paroi de 0,120″+)
- Désert à haute vitesse, pré-running, réalisations sensibles au poids : aluminium usiné dans la masse 6061-T6 ou 7075-T6
- Rehaussements de plus de 2 pouces : chromoly recommandé quel que soit l’usage
Comment le tube est produit
Pour les barres radiales en acier, le tube suit deux voies de production distinctes avant d’arriver à l’atelier d’usinage.
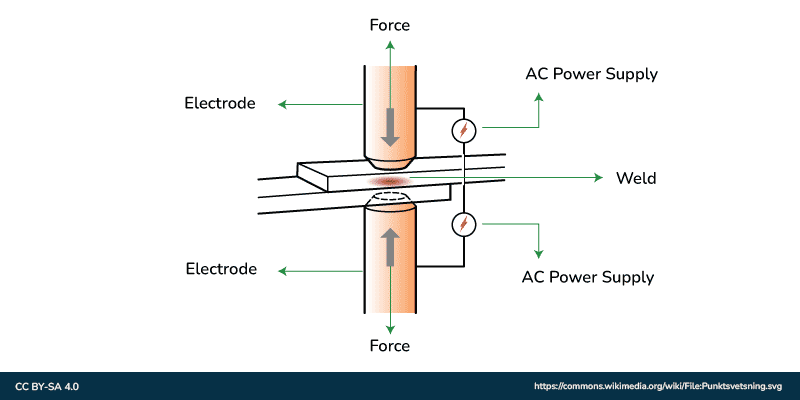
L’ERW (soudage par résistance électrique) part d’une bande d’acier plate roulée en profil tubulaire et soudée le long de la jonction par un courant électrique haute fréquence. Aucun métal d’apport n’est ajouté. La chaleur et la pression du courant fusionnent les bords. L’ERW est économique et donne des résultats constants pour les applications standard, mais la soudure reste une variable structurelle. Dans les applications moins sollicitées, cela peut ne pas compter. En compétition ou pour des réalisations à forte charge, cela compte. La production DOM prend le tube ERW comme point de départ. Le tube soudé est recuit pour l’adoucir, puis étiré sur un mandrin qui le force à respecter des tolérances dimensionnelles plus serrées. Ce travail à froid referme les vides éventuels de la soudure, augmente légèrement la dureté par écrouissage et produit un tube à épaisseur de paroi plus uniforme sur la circonférence. Pour la production de barres radiales en particulier, le tube DOM offre aux usineurs un meilleur point de départ, surtout pour l’usinage du logement de palier qui suit. La différence pratique apparaît au contrôle qualité. Le tube DOM peut être maintenu à des tolérances de diamètre plus serrées que l’ERW standard, ce qui compte lorsque les opérations d’usinage en aval dépendent de dimensions de matière constantes.
Usinage CNC : là où les tolérances deviennent critiques
Le tube ne vaut que par ce qui se passe ensuite. Les opérations d’usinage sur une barre radiale — principalement les alésages de logement de palier et les parties filetées — déterminent si le rod end se positionne correctement, se précharge correctement et reste en place sous charge. Le logement de palier est l’endroit où la précision compte le plus. Pour les bagues extérieures montées à la presse, la tolérance d’alésage est généralement tenue à +0,000/-0,0005 pouce. C’est un demi-millième de pouce côté moins, sans tolérance côté plus. Un alésage même légèrement surdimensionné permet à la bague extérieure de tourner dans le logement sous charge. Ce mode de défaillance se développe lentement, puis finit mal. Le palier tourne hors axe, s’use de façon asymétrique et finit par céder d’une manière qui semble aléatoire mais qui a été inscrite à l’étape d’usinage. Les opérations de filetage suivent la même logique. Le pas et le diamètre des filets recevant le rod end déterminent le comportement de cette extrémité sous charges de torsion et de compression. Un filetage irrégulier crée des concentrations de contraintes aux fonds de filet, précisément là où les fissures de fatigue s’amorcent dans les barres à longueur réglable. Pour les barres en aluminium usinées dans la masse, le processus d’usinage est plus étendu. Tout le corps de la barre est tourné dans un brut plein, ce qui demande plus de temps de préparation et de passes de coupe, mais élimine entièrement la variable de soudure. L’aluminium s’usine plus vite que l’acier mais exige une gestion soigneuse du liquide de coupe pour éviter l’arête rapportée sur les outils, qui se traduit par une dégradation de l’état de surface pouvant affecter la précision dimensionnelle.
| Matériau | Procédé CNC | Tolérance d’alésage typique | Vitesse d’usinage | Risque principal |
|---|---|---|---|---|
| Tube en chromoly | Alésage + filetage | +0.000/-0.0005″ | Norme | Irrégularité de la soudure |
| Tube DOM | Alésage + filetage | +0.000/-0.0005″ | Norme | Aucun significatif |
| Brut plein 6061-T6 | Tournage complet | +0.000/-0.0005″ | Plus rapide | Arête rapportée sur l’outil |
| Brut plein 7075-T6 | Tournage complet | +0.000/-0.0005″ | Plus rapide | Coût d’outillage plus élevé |
Soudage et assemblage
Pour les barres à base de tube, le soudage est l’étape qui relie les extrémités usinées au corps du tube. Le choix entre TIG et MIG a des conséquences réelles à cette échelle.

Le soudage TIG (Gas Tungsten Arc Welding) utilise une électrode de tungstène non consommable avec un fil d’apport alimenté séparément, donnant au soudeur un contrôle précis de l’apport de chaleur. Pour les composants critiques pour la sécurité comme les biellettes de suspension, le TIG est la méthode privilégiée en sport automobile et en production haute performance. Le procédé plus lent permet de mieux gérer les zones affectées thermiquement, la zone autour de la soudure où les propriétés du métal de base sont altérées par le cycle thermique. Dans le chromoly en particulier, une zone affectée thermiquement trop grande peut réduire la ténacité du matériau exactement au mauvais endroit.
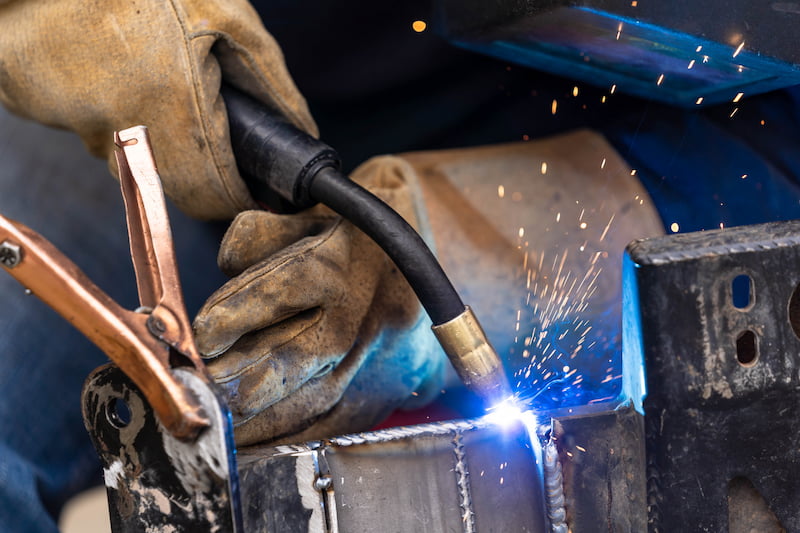
Le soudage MIG (Gas Metal Arc Welding) alimente en continu une électrode-fil consommable, ce qui le rend plus rapide et mieux adapté à la production en plus grand volume. Sur tube à paroi plus épaisse, le MIG atteint une bonne pénétration, mais l’apport de chaleur plus élevé et le contrôle moins précis par rapport au TIG le rendent moins adapté aux applications en chromoly à paroi mince.
L’installation de l’extrémité de palier suit le soudage. Les rod ends sphériques, les rotules Heim qui permettent à la suspension de s’articuler, sont pressés dans les logements usinés avec l’ajustement serré spécifié. Les alésages de palier standard font 5/8″, 3/4″ ou 7/8″ de diamètre selon les exigences de charge de l’application. Une entretoise de type « top hat » soudée dans la fixation plutôt que dans la barre augmente la surface d’appui du palier et renforce considérablement le point de fixation. Ce genre de détail sépare les assemblages bien conçus des pièces banalisées. Pour les barres à longueur réglable, le système de filetage gauche/droite est l’endroit où la précision de fabrication se cumule. Le corps de la barre reçoit un filetage à droite à une extrémité et à gauche à l’autre. Tourner le tube allonge ou raccourcit l’ensemble. Si les filetages sont taillés de façon irrégulière, les incréments de réglage deviennent peu fiables, ce qui ruine l’intérêt dans une application critique pour la géométrie comme la correction de chasse.
Contrôle qualité et essais
Les barres radiales finies passent par plusieurs étapes de vérification avant d’arriver sur le marché. Les détails varient selon le fabricant, mais les normes pertinentes offrent un cadre de référence utile. L’essai de traction selon ISO 6892-1 ou ASTM E8 vérifie que le matériau de base respecte sa résistance spécifiée. Cela compte car la certification matière ne signifie pas automatiquement que le lot précis livré à un atelier a atteint les valeurs de la fiche technique. L’essai mécanique comble cet écart. L’essai de dureté par les méthodes Brinell ou Rockwell confirme les résultats du traitement thermique pour tout composant subissant un traitement thermique après usinage. Pour le chromoly soudé au TIG, des contrôles de dureté ponctuels autour de la zone affectée thermiquement peuvent détecter un adoucissement involontaire. Les assemblages 4130 à forte charge spécifient souvent aussi un traitement thermique après soudage (PWHT), généralement un détensionnement à 1 100–1 200 °F ou une normalisation complète, pour restaurer la ténacité dans la ZAT et réduire les contraintes résiduelles qui deviendraient sinon un site d’amorçage de fatigue. Les méthodes de contrôle non destructif (CND) — ressuage, magnétoscopie ou ultrasons selon le matériau — détectent les défauts de surface et sous-jacents sans détruire la pièce. En production, cela s’applique généralement aux soudures et aux zones de transition entre les sections usinées et le corps du tube. Le contrôle dimensionnel des tolérances d’alésage et de l’engagement des filetages est souvent la dernière étape avant l’expédition des pièces. Comme la spécification d’alésage de +0,000/-0,0005″ est le type de tolérance qui exige une maîtrise de procédé constante pour être tenue, le contrôle par échantillonnage des pièces finies détecte la dérive avant qu’elle n’atteigne le client. Selon les protocoles ISO 6892-1 et ASTM E8, couramment réalisés sur des équipements comme les systèmes d’essai ZwickRoell, les procédures d’essais de traction et de dureté sont bien établies dans toute l’industrie. La vraie question est de savoir si un fabricant donné les applique de façon constante ou les traite comme un surcoût optionnel.
Ce qu’il faut demander à un fournisseur de barres radiales sur le contrôle qualité :
- Certifiez-vous le matériau de base selon des nuances précises (4130, 4140, 6061-T6) ?
- Quelle tolérance d’alésage tenez-vous sur les logements de palier ?
- Soudage TIG ou MIG, et pourquoi ?
- Effectuez-vous un CND après soudage sur les soudures critiques pour la sécurité ?
- Quel est le processus de traçabilité si un lot présente un défaut ?
Ce que cela signifie quand vous achetez
Le procédé de fabrication n’est pas visible sur une photo de produit. Mais il laisse des indices si l’on sait où regarder. Le poids est un signal, mais pas dans le sens que supposent la plupart des acheteurs. Une barre en aluminium plus légère que la spécification indiquée pour son diamètre a soit une paroi plus mince que annoncé, soit a été usinée dans un matériau de moindre densité. Une barre en chromoly plus légère qu’un équivalent DOM de même géométrie utilise probablement une paroi plus mince, ce qui peut convenir à l’application ou non. L’ajustement du logement de palier est un autre indice. Un rod end qui peut être enfoncé à la main dans son logement sans l’ajustement serré correct, ou qui présente un jeu visible à l’installation, reflète un alésage hors tolérance. Ce n’est pas esthétique. La régularité du cordon de soudure compte pour les barres à base de tube. Les soudures TIG ont un aspect caractéristique de pièces empilées. Les soudures MIG paraissent plus lisses et uniformes mais comportent un apport de chaleur plus élevé. Aucune n’est automatiquement meilleure, mais une soudure au profil irrégulier ou présentant de la porosité (petits piquages de surface) mérite d’être questionnée quelle que soit la méthode. Le réglage sur les barres réglables doit paraître délibéré, avec une résistance constante sur toute la plage de réglage et sans blocage aux points d’engagement du filetage. Un blocage suggère une irrégularité de forme de filet ou un désalignement dans l’assemblage. SYZ Machine produit des barres radiales en variantes chromoly et aluminium dans plusieurs tailles d’alésage, avec des logements de palier usinés en CNC tenus aux tolérances qui comptent pour le montage de paliers emmanchés à la presse. Le procédé de fabrication est la spécification qui ne figure pas sur la fiche technique, ce qui explique pourquoi il vaut la peine de le comprendre avant de commander.