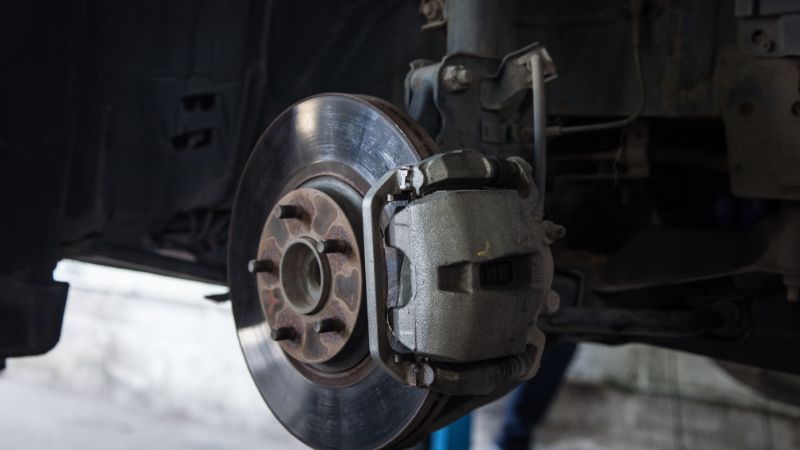
Pourquoi le traitement de surface est essentiel
Les alliages d’aluminium ont une particularité naturelle : ils forment une couche d’oxyde extrêmement fine (environ 2 à 3 nanomètres) qui protège le métal sous-jacent. Mais la capacité de protection de cette couche naturelle est très limitée : sous l’effet du brouillard salin, des produits de déneigement et de la poussière de frein à haute température, ce film protecteur se dégrade vite. Une fois la corrosion amorcée, la résistance de l’aluminium chute rapidement.
D’après des cas réels, des entretoises de roue en aluminium non traitées, en région côtière ou dans le nord où l’on sale beaucoup les routes, peuvent ne pas durer deux ans. Le même produit avec un traitement de surface adapté ? Il donne encore satisfaction après 5 à 8 ans. Voilà la valeur du traitement de surface : il ne s’agit pas d’esthétique, mais d’une assurance de sécurité structurelle.
Au-delà de la résistance à la corrosion, le traitement de surface influence d’autres performances. Prenons la dureté : après anodisation dure, la dureté de surface de l’aluminium peut atteindre HV400-600 (dureté Vickers), proche de certains aciers à outils. Cela signifie une meilleure résistance aux rayures, un avantage net si vous montez et démontez souvent des pneus.
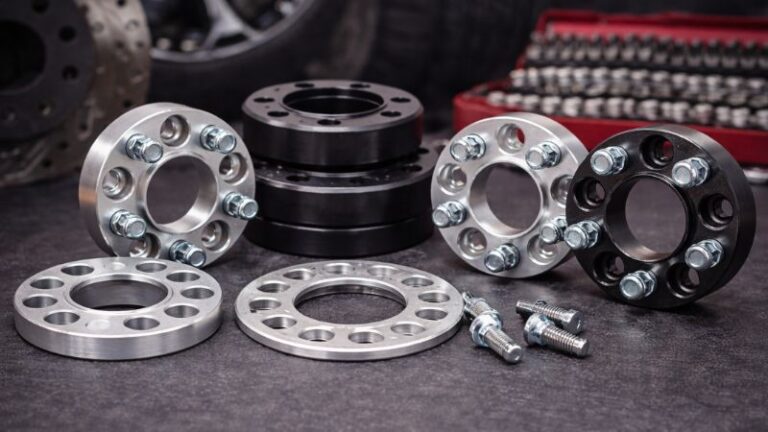
Le marché propose trois traitements de surface principaux : l’anodisation dure, la peinture en poudre et le traitement Dacromet. Chacun a ses usages et ses implications de coût. Un mauvais choix, et vous gaspillez de l’argent ou laissez des failles de sécurité.
Anodisation dure – la science des solutions premium
Anodisation normale ou anodisation dure
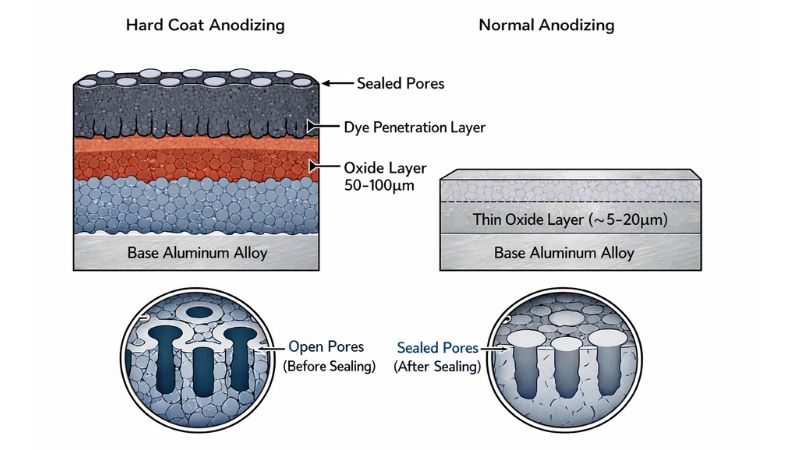
L’anodisation normale (Type II) crée une couche d’oxyde d’environ 5 à 25 micromètres d’épaisseur, surtout décorative et de protection légère. L’anodisation dure (Hard Coat Anodizing / Type III) est tout autre chose :
- Épaisseur de la couche d’oxyde : 50 à 100 micromètres (4 à 10 fois plus épaisse que la normale)
- Dureté de surface : HV400-600 (l’anodisation normale seulement HV200-300)
- Résistance à la corrosion : les essais au brouillard salin neutre dépassent 1000 heures (anodisation normale env. 300 heures)
- Résistance à l’usure : 10 à 20 fois supérieure à l’aluminium non traité
La différence de procédé tient à la densité de courant et à la formule de l’électrolyte. L’anodisation dure utilise une densité de courant plus élevée et un électrolyte à basse température (généralement 0 à 5 °C), ce qui rend la couche d’oxyde plus dense et plus épaisse. Le coût augmente en conséquence : à spécification égale, les entretoises en anodisation dure coûtent 30 à 50 % de plus qu’en anodisation normale.
L’avantage de l’anodisation dure noire
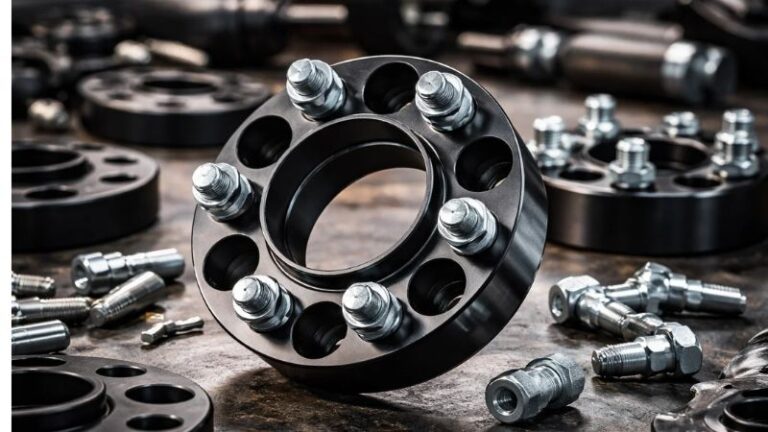
La surface noire des entretoises de roue haut de gamme est généralement obtenue par anodisation dure noire. Après la formation de la couche d’oxyde, ce procédé utilise la pénétration d’un colorant puis un colmatage pour « verrouiller » la couleur à l’intérieur de la couche d’oxyde. Elle ne s’écaille donc pas et ne ternit pas comme une peinture.
D’après la pratique d’une usine professionnelle d’entretoises de roue, l’anodisation dure noire n’est pas qu’une question d’aspect : elle offre aussi un avantage fonctionnel. Les couches d’anodisation dure noire ont un excellent rendement de dissipation thermique par rayonnement, ce qui aide l’entretoise à évacuer plus vite la chaleur lors de freinages intenses et réduit le risque de ramollissement du matériau. Pour les propriétaires de voitures de performance et les conducteurs sportifs, c’est un vrai bénéfice.
Limites de l’anodisation dure et considérations de conception
Ce n’est pas parfait. D’abord, cela ne fonctionne que sur l’aluminium — l’acier ne peut pas être anodisé. Ensuite, si la couche d’oxyde est sérieusement rayée ou écaillée, l’aluminium de base exposé continuera de corroder — même si la couche d’oxyde ne s’écaille pas en plaques comme les revêtements.
Détail professionnel à noter : les couches d’anodisation dur ont une épaisseur (croissance généralement bidirectionnelle — la moitié pénètre la base, la moitié croît vers l’extérieur). Les entretoises de qualité intègrent cette tolérance dès la conception, garantissant qu’après traitement, la précision dimensionnelle de l’alésage central et des trous de PCD reste dans ±0,02 mm. C’est la démonstration d’un contrôle coordonné entre précision CNC et traitement de surface.
Côté coût, le traitement de surface d’un jeu de 4 entretoises anodisées dur représente environ 15-20 % du coût total. Voilà pourquoi les produits bas de gamme l’utilisent rarement.
Revêtement en poudre – le choix pratique et durable
Comparaison des performances
D’après des données d’essais sectoriels, la peinture en poudre l’emporte en fait sur l’anodisation sur certains points :
- Résistance aux chocs : la peinture en poudre possède une certaine élasticité et résiste mieux aux chocs que les couches anodisées, dures mais fragiles
- Épaisseur du revêtement : généralement 100 à 150 micromètres, plus épaisse que l’anodisation dure
- Résistance chimique : meilleure résistance au liquide de frein, à l’essence et à d’autres produits chimiques
- Essai au brouillard salin : une peinture en poudre de qualité peut atteindre 1000 à 1500 heures
Mais la peinture en poudre a des faiblesses évidentes : c’est une couche de recouvrement et non une couche intégrée, d’où un risque de délaminage. Si le revêtement est perforé par une pierre ou rayé, l’humidité s’infiltre par la brèche et provoque de la corrosion sous le revêtement (couramment appelée « cloquage »). Les couches anodisées, qui croissent à partir du métal de base, ne présentent pas de problème de délaminage.
Il existe aussi un risque caché : l’irrégularité du revêtement. Si la peinture en poudre est pulvérisée de façon inégale, la planéité de la surface de contact de l’entretoise peut sortir de tolérance. Une erreur de 0,1 mm seulement peut déclencher des vibrations de balourd dynamique à haute vitesse. C’est pourquoi les meilleurs produits rectifient généralement à nouveau les surfaces de contact de montage ou recourent à l’anodisation pour garantir la précision du contact plan.
Avantages d’application
Le grand avantage de la peinture en poudre est un choix de couleurs quasi illimité. Envie d’entretoises rouges, bleues, dorées, voire arc-en-ciel ? La peinture en poudre le permet facilement. L’anodisation, limitée par les principes électrochimiques, offre un choix de couleurs relativement restreint (principalement noir, gris, or, bleu).
Côté coût, l’investissement en équipement de peinture en poudre est élevé, mais le coût unitaire est inférieur de 15 à 25 % à celui de l’anodisation dure. Elle est donc populaire sur le milieu de gamme : une protection correcte à un prix inférieur à l’anodisation dure.
En termes de durabilité, la peinture en poudre excelle en climat sec et doux, mais dans les environnements de corrosion extrême (zones côtières ou fort salage hivernal), la tenue à long terme de l’anodisation dure s’avère plus stable.
📊 Guide rapide des traitements de surface
- Anodisation dure : meilleure résistance à la corrosion, ne se délamine pas, coût élevé
- Peinture en poudre : bon rapport qualité-prix, couleurs variées, risque de délaminage
- Anodisation normale : fort attrait décoratif, protection modérée, coût modéré
- Aucun traitement : exposition en intérieur uniquement ; en usage réel, la corrosion est garantie
Autres traitements et la vérité sur l’aluminium nu
Traitement Dacromet – le meilleur partenaire du boulon
Beaucoup se concentrent sur le traitement de surface du corps de l’entretoise en négligeant les boulons et écrous associés. En réalité, cette visserie subit une pression de corrosion encore plus sévère : elle est directement exposée à l’intérieur du moyeu, où se concentrent boue, sel et poussière de frein.
Le Dacromet est un revêtement anticorrosion conçu spécifiquement pour la visserie, composé principalement de paillettes d’aluminium, de poudre de zinc et d’acide chromique. Ses avantages uniques :
- Pas de fragilisation par l’hydrogène : le zingage électrolytique traditionnel fragilise les boulons haute résistance ; le Dacromet l’évite totalement
- Protection anticorrosion supérieure : les essais au brouillard salin atteignent 500 à 1000 heures, soit 7 à 10 fois le zingage traditionnel
- Tenue en température : supporte plus de 300 °C (à proximité du disque de frein, on dépasse souvent 200 °C)
- Bonne pénétration : pénètre dans les filets et les interstices pour une protection complète
C’est pourquoi les entretoises de roue haut de gamme mettent spécifiquement en avant les « boulons Dacromet » : c’est un maillon essentiel de la chaîne de protection anticorrosion de l’ensemble.
La performance réelle de l’aluminium nu
En théorie, les couches d’oxyde naturelles de l’aluminium 6061-T6 et 7075-T6 offrent une protection de base. En environnement sec et sans pollution, l’aluminium nu peut convenir. Mais dans la réalité, ces conditions idéales n’existent presque jamais.
D’après les retours d’utilisateurs sur le long terme, les entretoises de roue en aluminium nu se dégradent rapidement dans ces environnements :
- Régions côtières : des produits de corrosion blancs apparaissent nettement en 6 mois
- Zones de salage hivernal : la rugosité de surface augmente sensiblement après un hiver
- Zones de pollution industrielle : les pluies acides accélèrent la dégradation de la couche d’oxyde
Plus dangereux encore, l’aluminium en contact direct avec l’acier (moyeux, boulons) déclenche une corrosion galvanique. Les entretoises en aluminium nu et les boulons en acier forment une pile galvanique dans laquelle l’aluminium, anode, accélère la corrosion. C’est pourquoi les fabricants professionnels ne recommandent jamais les produits en aluminium nu.
Le seul scénario raisonnable pour l’aluminium nu : voitures de salon en intérieur ou véhicules très peu utilisés en climat totalement sec. Même alors, la plupart des professionnels recommandent au moins l’anodisation normale : surcoût limité, mais gain de sécurité considérable.
Choisir votre traitement de surface idéal
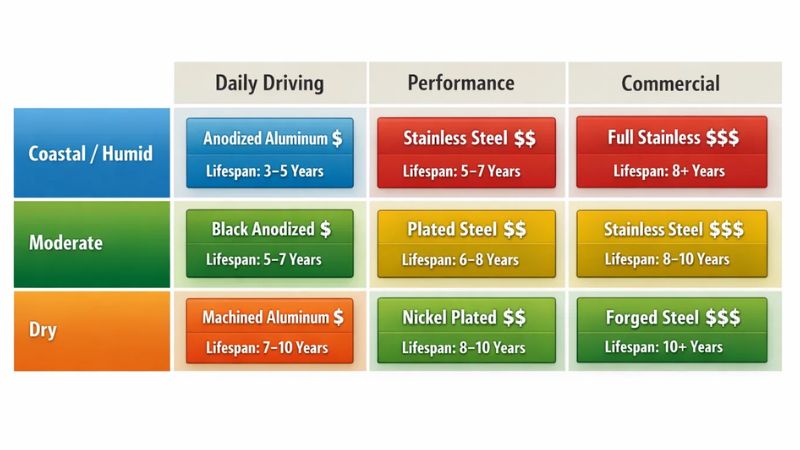
Selon l’environnement climatique
Dans les régions intérieures douces et sèches (comme le sud-ouest des États-Unis ou l’intérieur de l’Australie), la peinture en poudre offre le meilleur rapport qualité-prix. Sa capacité de protection suffit, elle coûte 15 à 25 % de moins que l’anodisation dure et propose plus de couleurs.
Dans les régions côtières, très humides ou à fort salage hivernal, l’anodisation dure est le choix le plus sûr. Bien que l’investissement initial soit plus élevé, sur une durée de vie de 5 à 8 ans, sa résistance à la corrosion surpasse nettement la peinture en poudre. Sur le plan du coût à long terme, éviter un remplacement prématuré fait en réalité économiser de l’argent.
Les régions froides ont une autre particularité : à basse température, la peinture en poudre peut devenir cassante et perdre en résistance aux chocs. Les couches anodisées conservent des performances stables à basse température. Chez les utilisateurs canadiens et nordiques, la part de l’anodisation dure est nettement plus élevée que dans les régions plus chaudes — ce n’est pas un hasard.
Par intensité d’usage
Voitures de tous les jours, 10 à 15 000 km par an, changement de pneus tous les 2 à 3 ans. À cette intensité d’usage, l’anodisation normale ou même une peinture en poudre de qualité suffit. Choisir l’anodisation dure est un plus, pas une nécessité.
Habitués des journées circuit et passionnés sérieux de tout-terrain, qui montent et démontent souvent leurs pneus et affrontent sans cesse des conditions extrêmes. Dans ce cas, les atouts de l’anodisation dure s’expriment pleinement : une meilleure résistance à l’usure permet à la couche de supporter davantage de cycles de montage et de chocs sans défaillance prématurée.
Véhicules utilitaires et pick-up lourds : si l’on utilise des entretoises en acier, la peinture en poudre est le meilleur choix (l’acier ne s’anodise pas). Une peinture en poudre de qualité, avec contrôle régulier, peut garantir 3 à 5 ans de service.
Analyse coût-bénéfice
| Surface Finish | Additional Cost | Typical Life (Street) | Typical Life (Track) | Notes |
|---|---|---|---|---|
| Basic choice | +$20-30 | 3-4 years | 5-6 years | Basic choice |
| Powder coating | +$30-40 | 4-5 years | 6-8 years | High value |
| Hard anodizing | +$50-70 | 7-10 years | 10+ years | Long-term optimal |
Du point de vue du coût total sur le cycle de vie, l’anodisation dure coûte 50 à 70 $ de plus au départ mais peut durer 7 à 10 ans en région côtière. Pendant ce temps, l’aluminium nu ou à anodisation normale peut nécessiter un remplacement en 2 à 4 ans, avec un coût cumulé en réalité plus élevé — sans compter la main-d’œuvre et l’immobilisation lors du remplacement.
C’est pourquoi les équipes de course professionnelles et les gros utilisateurs choisissent presque toujours l’anodisation dure : ils calculent le coût total, pas le prix d’un seul achat.
Identification de la qualité et entretien quotidien
Comment distinguer une vraie anodisation dure d’une fausse
Certains produits du marché affirment avoir une « anodisation dure » mais ne sont en réalité qu’en anodisation normale, voire peints. Méthodes d’identification :
- Test de dureté : avec une vraie anodisation dure, un fort grattage à la clé ne laisse que de légères marques ; l’anodisation normale ou les revêtements montrent des rayures évidentes
- Uniformité de la couleur : la couleur de l’anodisation dure pénètre la couche d’oxyde, donc même les chanfreins de bord restent d’un noir uniforme ; la peinture ou les traitements médiocres laissent voir la couleur du métal de base aux angles
- Variation de poids : l’anodisation augmente légèrement le poids (la couche d’oxyde a elle-même une masse), tandis que les revêtements ajoutent un poids plus notable
Recommandations d’entretien quotidien
Nettoyer : utilisez un nettoyant neutre et une brosse souple pour retirer la poussière de frein et les résidus de sel
Inspecter : concentrez-vous sur les trous de boulons et les surfaces de contact à la recherche d’usure anormale ou de signes de corrosion
Couple : resserrez les boulons au couple spécifié (typiquement 80–140 Nm)
Protéger : n’appliquez jamais de graisse sur les filets des boulons ni sur les surfaces de friction élargisseur-moyeu — la graisse réduit le coefficient de frottement, provoquant une précharge anormale des boulons et même un desserrage spontané. Appliquez seulement un minimum d’anti-grippant sur la bague de centrage de l’alésage central de l’élargisseur pour éviter le grippage aluminium-acier
L’entretien du revêtement en poudre consiste à éviter d’endommager le revêtement. Si vous constatez un délaminage ou des rayures profondes, réparez ou remplacez rapidement — la base d’aluminium exposée se corrode rapidement.
Le traitement de surface est une garantie de performance, pas une décoration
Choisir le traitement de surface d’une entretoise de roue revient essentiellement à équilibrer trois facteurs : la sévérité de l’environnement, la durée de vie attendue et les contraintes budgétaires.
Pour les utilisateurs des régions côtières, très humides ou soumises à un fort salage hivernal, l’anodisation dure est la solution optimale à long terme : même si elle coûte 50 à 70 $ de plus à l’achat, 7 à 10 ans de performances stables prouvent la valeur de cet investissement.
Pour les utilisateurs quotidiens des régions intérieures sèches, une bonne peinture poudre offre un excellent rapport qualité-prix : protection suffisante, coût modéré et choix de couleurs plus riche.
Quant aux entretoises en aluminium brut, quelle que soit la qualité du matériau, elles ne sont pas un choix judicieux en usage réel. Économiser 20 à 30 $ face aux risques potentiels pour la sécurité et aux coûts de remplacements fréquents n’en vaut tout simplement pas la peine.
Dernier rappel : la qualité du traitement de surface est un indicateur clé du professionnalisme d’un fabricant. Les usines d’entretoises de roue sérieuses indiquent clairement les procédés de traitement de surface, fournissent les rapports d’essai correspondants (comme la durée de l’essai au brouillard salin) et offrent des garanties de qualité. Si ces informations manquent, aussi tentant que soit le prix, procédez avec prudence.